 EN
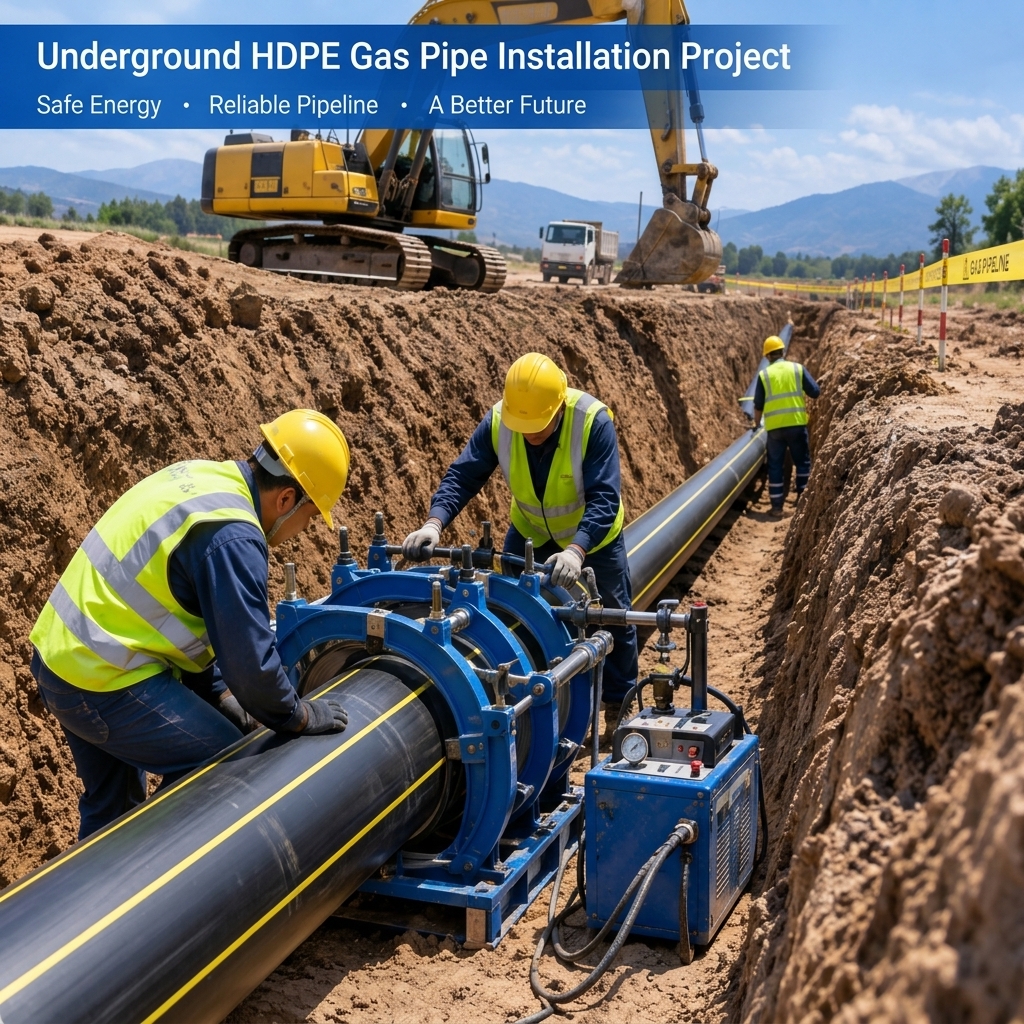
Sous presque n’importe quelle rue construite au cours des dernières décennies, les conduites principales de gaz enterrées sont probablement fabriquées en polyéthylène haute densité (HDPE). Depuis que les tuyaux en polyéthylène ont été utilisés pour la première fois dans le transport du gaz dans les années 1960, les conduites de gaz en HDPE sont devenues le choix standard pour la distribution souterraine de gaz naturel. Aujourd’hui, en Amérique du Nord, en Europe et dans une grande partie de l’Asie, la qualité de polyéthylène offrant les meilleures performances — le PE100 — constitue la base de la très grande majorité des nouvelles conduites principales et secondaires de gaz. Cette réputation a été acquise dans de véritables conditions souterraines, et non uniquement sur des dépliants. Une canalisation de gaz enterrée doit fonctionner en toute sécurité pendant 50 ans ou plus dans un sol humide et chimiquement corrosif, et le polyéthylène s’adapte mieux à cet environnement que tout matériau conventionnel utilisé pour les canalisations. L’acier et la fonte ductile se corrodent dans la plupart des sols et nécessitent des revêtements anti-corrosion, une protection cathodique ainsi que des inspections régulières afin de maintenir leur durée de service. En revanche, les conduites de gaz en HDPE ne présentent pas ces faiblesses. Elles sont totalement insensibles à la corrosion qui détruit progressivement les canalisations métalliques ; aussi, les entreprises de services publics respectant les normes ISO 4437 et ASTM D2513 désignent désormais les canalisations en PE comme matériau privilégié pour la très grande majorité des nouveaux projets de distribution de gaz.
La confiance des professionnels dans le polyéthylène va bien au-delà de sa résistance à la corrosion. Ses jonctions sont soudées par fusion, et non assemblées mécaniquement. La soudure par bout-à-bout fusionne les sections de canalisation en un matériau continu et monolithique, tandis que la soudure par électrofusion produit le même effet sur les raccords. Ainsi, les jonctions de canalisations gazeuses en polyéthylène haute densité (PEHD) correctement fabriquées sont aussi résistantes que la paroi même de la canalisation, et ne comportent ni joints toriques, ni filetages, ni joints mécaniques susceptibles de se desserrer, de vieillir ou de fuir avec le temps. C’est pourquoi les ingénieurs gaziers affirment qu’un réseau PE100 correctement installé peut pratiquement atteindre un taux de fuites nul. Ce matériau est également ergonomique : les canalisations en PEHD peuvent être courbées pour épouser les contours des tranchées et les courbes à grand rayon, sans nécessiter de raccords supplémentaires, et possèdent une souplesse suffisante pour absorber les déplacements du sol dus au tassement, au soulèvement par gel ou aux séismes — des facteurs capables de faire fissurer ou rompre des canalisations métalliques rigides. Associé à des techniques de pose sans tranchée, telles que le forage dirigé horizontal, le polyéthylène est devenu la solution la moins risquée et la moins coûteuse pour acheminer le gaz vers les collectivités. Ces quatre caractéristiques expliquent sa prédominance : résistance à la corrosion, jonctions étanches par fusion, souplesse et résistance aux déplacements du sol. Dans les chapitres suivants, nous examinerons l’une après l’autre ces caractéristiques sous l’angle de leur application pratique : ce qu’elles signifient concrètement dans les tranchées, en milieu souterrain et pendant les 50 prochaines années de service.
Pourquoi les tubes en polyéthylène haute densité (HDPE) sont-ils largement utilisés dans les systèmes souterrains de transport et de distribution de gaz naturel ? ?
Avant l’installation, les ingénieurs gaziers doivent prendre deux décisions qui influencent directement la durée de vie du réseau de canalisations : la nuance de matériau et l’épaisseur de paroi. Les tubes en PE (polyéthylène) sont classés selon leur « résistance minimale requise » (RMR), c’est-à-dire leur capacité à supporter une contrainte circonférentielle pendant 50 ans à 20 °C (selon la norme ISO 9080). Le PE80 présente une RMR de 8,0 MPa, tandis que le PE100 atteint 10,0 MPa ; ainsi, pour une même épaisseur de paroi, les tubes gaz PE100 SDR11 offrent des performances nominales supérieures et une meilleure résistance à la propagation lente des fissures — le mode de défaillance le plus critique pour les canalisations gaz enterrées. Pour cette raison, les tubes gaz PE100 SDR11 sont devenus la configuration par défaut pour les nouveaux réseaux principaux de gaz à moyenne pression, tandis que le PE80 reste utilisé dans les anciens réseaux à basse pression. Le choix du matériau et le SDR (rapport dimensionnel normalisé) doivent également respecter la réglementation gaz en vigueur : en Europe, les normes ISO 4437/EN 1555 s’appliquent, et en Amérique du Nord, la norme ASTM D2513.
Pour les systèmes souterrains de transport et de distribution de gaz, la deuxième décision concerne l’épaisseur de paroi. Le rapport SDR (Surface Diameter Ratio) est défini comme le rapport entre le diamètre extérieur et l’épaisseur de paroi ; sa pression nominale est calculée à l’aide de la formule suivante : MOP = 2 × MRS / (C × (SDR − 1)), où MOP désigne la pression maximale de service et C le facteur d’utilisation global. L’industrie du gaz utilise généralement C = 2 ; ainsi, la pression nominale d’un réseau de gaz en PE100 avec SDR11 est d’environ 10 bar, tandis que les réseaux SDR17 ou SDR17,6 (parois plus fines, coût inférieur) conviennent aux applications de transport et de distribution à basse pression. En outre, deux facteurs de correction souvent négligés dans les articles généraux doivent être pris en compte. Le premier est le facteur de conception, qui limite la contrainte circonférentielle à environ la moitié de la résistance à 50 ans (C = 2 ; le règlement américain 49 CFR 192 fixe une limite supérieure de 0,4) afin d’empêcher la propagation lente des fissures durant plusieurs décennies de fonctionnement. Le second est la dégradation thermique : toutes les pressions nominales sont établies pour une température de 20 °C ; lorsque la température dépasse 20 °C, la MOP doit être multipliée par le facteur de dégradation défini dans la norme ISO 4437-5 (jusqu’à 40 °C) ; si la valeur dégradée est inférieure à la pression de service requise, il faut choisir un tube avec une valeur de SDR plus faible (c’est-à-dire augmenter l’épaisseur de paroi). Pour les réseaux principaux à moyenne pression, la spécification finale doit être un réseau de gaz en PE100 SDR11, dont le SDR, le facteur de conception et la dégradation thermique ont tous été vérifiés conformément aux spécifications en vigueur.
Contrôle qualité lors de l’installation des canalisations en polyéthylène haute densité (PEHD) pour le gaz naturel ?
Comment garantir la sécurité de l’installation des canalisations en PEHD pour le gaz ? Le contrôle qualité porte sur quatre aspects essentiels, qui constituent souvent la source des fuites : les joints par soudage, le remblayage en tranchée, les essais de pression et le choix de l’SDR (rapport standard de diminution). Ces problèmes peuvent être entièrement évités grâce à une exécution correcte.
Les erreurs d’installation courantes sont répandues dans le monde entier. Paramètres de soudage incorrects : une température ou une durée de chauffage inadaptée peut donner l’illusion de joints intacts, alors qu’ils échoueront à long terme sous l’effet des mouvements du sol ; par conséquent, le soudage doit être effectué strictement conformément aux tableaux de paramètres certifiés. Lit de tranchée insuffisant : lors du remblayage, les pierres pointues et les vides peuvent endommager la paroi du tube ; par conséquent, des matériaux fins et compactés doivent être utilisés pour le lit de pose et le remblayage autour de la canalisation. Essais de pression insuffisants : chaque canalisation doit faire l’objet d’essais afin de répondre aux spécifications ; les procédures ne doivent jamais être raccourcies ni des étapes omises. Sélection incorrecte de l’SDR : avant la pose de la canalisation, la spécification SDR11 ou SDR17.6 doit être choisie en fonction de la pression de service réelle. En maîtrisant ces quatre points clés, l’installation sûre et fiable des canalisations de gaz naturel en PEHD peut être garantie.
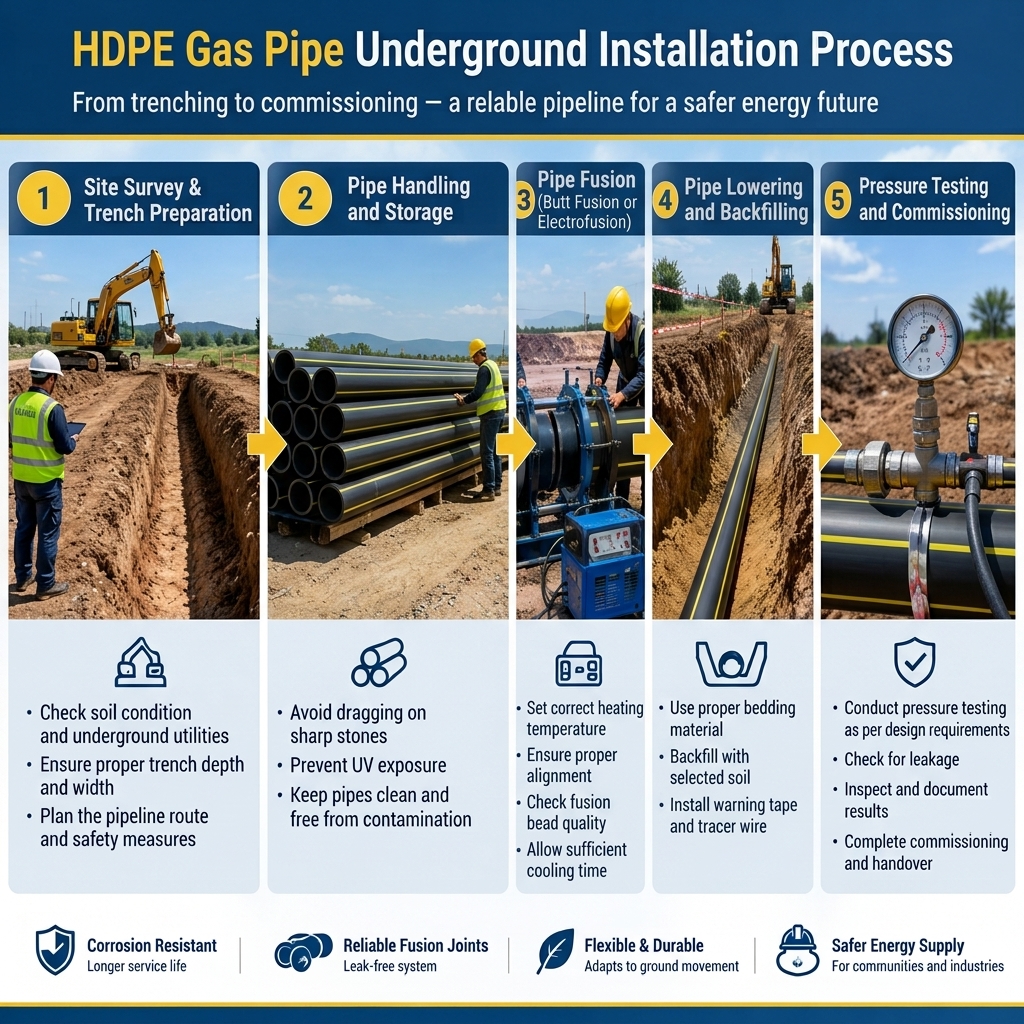
Installation des canalisations de gaz en PEHD : comparaison entre les méthodes de pose en tranchée et sans tranchée ?
La méthode d’installation appropriée pour les canalisations de gaz en PEHD doit être sélectionnée en fonction des conditions du site. La pose en tranchée ouverte convient aux travaux souterrains classiques ; la technique de forage dirigé horizontal (FDH) permet de traverser routes et cours d’eau sans endommager la surface. Le matériau PEHD répond naturellement aux exigences de la construction sans tranchée : les sections de canalisation, une fois raccordées par soudage à chaud, conservent une certaine souplesse, ce qui permet de les courber à travers les alésages et de former finalement une canalisation monobloc étanche.
|
Méthode |
Application |
|
Tranchée ouverte |
Travaux souterrains standard |
|
Forage dirigé horizontal |
Traversées de routes, traversées de cours d’eau |
|
Remplacement par destruction |
Remplacement de canalisation |
Le remplacement par éclatement consiste à briser la vieille canalisation principale et à tirer la nouvelle canalisation en PEHD dans le même tracé, ce qui limite la zone de fouille aux seules fosses de travail. La plupart des nouveaux réseaux de canalisations sont construits par tranchée ; la technique HDD (forage dirigé horizontal) est utilisée pour franchir des obstacles, tandis que le remplacement des canalisations recourt fréquemment à l’éclatement. Ces trois méthodes s’appuient sur les avantages intrinsèques du matériau PEHD : notamment la souplesse et la résistance à la traction du tronçon de canalisation, ainsi que la résistance des joints réalisés par soudage bout à bout, qui est comparable à celle de la paroi de la canalisation. C’est pourquoi les canalisations gaz en PEHD conservent leur intégrité structurelle, qu’elles soient posées en tranchée ou par méthode sans tranchée.
Questions fréquemment posées concernant les canalisations gaz en PEHD : les questions les plus fréquemment posées par les ingénieurs et les acheteurs
Q1. Quel type de canalisation en PEHD est utilisé pour les canalisations souterraines de gaz naturel ?
Les conduites principales souterraines de gaz et les conduites dérivées pour les utilisateurs utilisent des tubes en polyéthylène PE80 ou PE100 (généralement jaunes ou noirs avec des bandes jaunes) et sont conformes aux normes ISO 4437/EN 1555 (la norme ASTM D2513 est utilisée en Amérique du Nord). Les tubes PE100 présentent une résistance minimale requise (MRS) de 10 MPa et constituent le choix standard pour les nouveaux réseaux de conduites à moyenne pression : à épaisseur de paroi identique, ils supportent une pression nominale plus élevée et offrent une meilleure résistance à la propagation lente des fissures.
Q2. Quel SDR (rapport standard de tirage) est recommandé pour les conduites de gaz en HDPE ?
Cela dépend de la pression de fonctionnement. Si le coefficient de conception du gaz C = 2, la pression nominale d’une conduite de gaz PE100 à SDR11 est d’environ 10 bar ; le SDR11 convient aux conduites principales à moyenne pression et aux constructions sans tranchée. Pour les réseaux à basse pression, on peut utiliser des conduites à paroi plus fine et moins coûteuses de type SDR17,6 ; si la température de la paroi du tube dépasse 20 °C, une réduction de pression doit être appliquée conformément à la norme ISO 4437-5.
Q4. Est-il possible d’installer des canalisations en polyéthylène haute densité (PEHD) pour le gaz selon des méthodes sans tranchée ?
Oui. La technique du forage dirigé horizontal (FDH) est couramment utilisée pour installer des canalisations en PEHD pour le gaz sous les routes, les rivières et les voies ferrées : les sections de canalisation sont assemblées par soudage bout à bout thermofusé, puis tirées dans le trou foré. La souplesse de la canalisation lui permet de suivre le trajet du trou foré ; l’absence de joints mécaniques empêche toute fuite pendant le tirage — ce que ne permettent pas les canalisations rigides en acier.
Q5. Quelle est la différence entre la soudure bout à bout et la soudure électrofusée ?
Les deux méthodes permettent de créer des joints soudés intégraux dont la résistance est comparable à celle de la paroi du tube, sans nécessiter de joints toriques ni de filetages. La soudure bout à bout utilise une plaque chauffante pour chauffer les extrémités des tubes puis les presser l’une contre l’autre : adaptée aux tronçons droits de tube et aux canalisations principales, elle est rapide et économique, mais requiert une machine de soudure bout à bout ainsi qu’un personnel qualifié. La soudure électrofusion utilise un fil chauffant électrique intégré au raccord afin de faire fondre le tube sur place : adaptée aux raccordements dérivés, aux interventions de maintenance et aux travaux en espaces confinés.