 EN
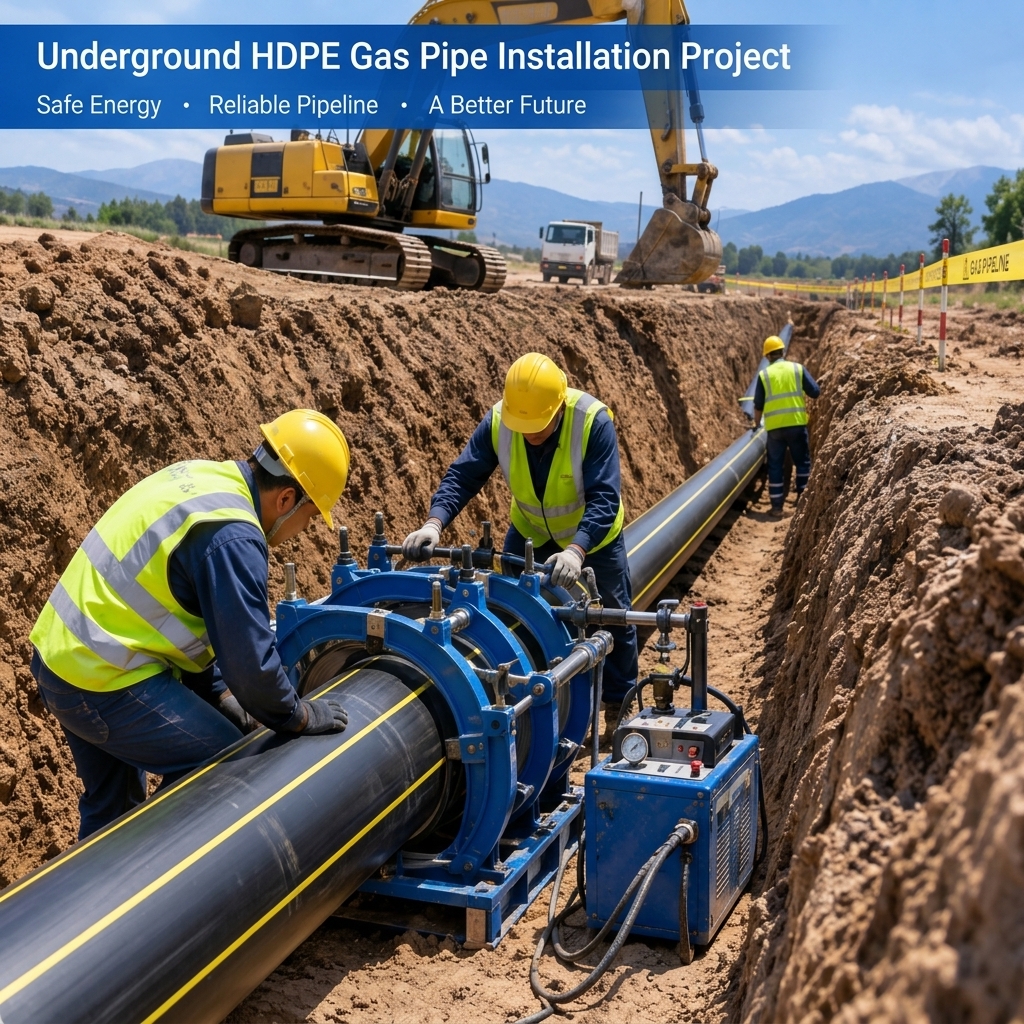
Under nästan varje gata som byggts under de senaste decennierna ligger gasledningar av polyeten med hög densitet (HDPE) under jorden. Sedan polyetenrör först användes för gasöverföring på 1960-talet har HDPE-gasrör blivit standardvalet för underjordisk naturgasdistribution. Idag utgör den högsta prestandagraden av polyeten – PE100 – grunden för majoriteten av nya gasledningar och grenledningar i Nordamerika, Europa och stora delar av Asien. Denna ryktbarhet har vunnits i verkliga underjordiska förhållanden, inte bara i broschyrer. En underjordisk gasledning måste kunna drivas säkert i minst 50 år i fuktig och kemiskt korrosiv jord, och polyeten är bättre anpassat till denna miljö än vilket konventionellt rörmaterial som helst. Stål och segjärn korroderar i de flesta jordarter och kräver anti-korrosionsbeläggningar, katodisk skydd, samt regelbundna inspektioner för att bibehålla sin livslängd. HDPE-gasrör har däremot inte dessa svagheter. De påverkas inte alls av korrosion, som långsamt förstör metallrör, så energiföretag som följer ISO 4437- och ASTM D2513-standarderna anger idag PE-rör som det föredragna materialet för majoriteten av nya gasdistributionprojekt.
Folkens förtroende för polyeten går långt bortom dess korrosionsbeständighet. Dess fogar är smältsvetsade, inte mekaniskt monterade. Vid butt-smältning svetsas röravsnitt samman till ett kontinuerligt, monolitiskt material, medan elektrosmältning uppnår samma effekt på armaturer. Därför är fogar i högdensitetspolyeten (HDPE) för gasledningar, om de tillverkats korrekt, lika starka som rörets vägg självt och innehåller inga packningar, gängor eller mekaniska tätningsmedel som kan lossna, åldras eller läcka med tiden. Det är därför gasingenjörer hävdar att ett korrekt installerat PE100-nät praktiskt taget kan uppnå noll läckage. Materialet är också användarvänligt: HDPE-rör kan böjas för att anpassas till grävningens konturer och stora krökningar utan behov av extra armaturer, och har tillräcklig flexibilitet för att absorbera markförskjutningar orsakade av jordnedbosättning, frostlyft och jordbävningar – faktorer som kan få styva metallrör att spricka eller gå sönder. Tillsammans med grävningsfria byggnadstekniker såsom horisontell riktad borrning har polyeten blivit det lägsta-risk- och lägsta-kostnads-sättet att leverera gas till samhällen. Dessa fyra egenskaper förklarar dess dominans: korrosionsbeständighet, läckfria smältfogar, flexibilitet och motstånd mot markförskjutning. I de kommande kapitlen kommer vi att utforska dessa egenskaper en i taget ur ett praktiskt tillämpningsperspektiv: vad de innebär i grävningar, underjordiska miljöer och under de kommande 50 åren av drift.
Varför används rör av polyeten med hög densitet (HDPE) på ett brett plan i underjordiska naturgasöverförings- och distributionsystem ?
Innan installation måste gasinstallatörer fatta två beslut som direkt påverkar livslängden för rörsystemet: materialklass och väggtjocklek. PE-rör (polyeten) klassificeras baserat på deras "minsta krävda hållfasthet" (MRS), vilket är förmågan att motstå cirkulär spänning i 50 år vid 20 °C (enligt ISO 9080). PE80 har en MRS på 8,0 MPa, medan PE100 har 10,0 MPa; därför har PE100 SDR11-gasrör, vid samma väggtjocklek, högre angiven prestanda och bättre motstånd mot långsam sprickutveckling – den mest kritiska feltypen för nedgrävda gasledningar. Av detta skäl har PE100 SDR11-gasrör blivit standardkonfigurationen för nybyggda medeltrycks-gashuvudledningar, medan PE80 fortfarande används i äldre lågtrycksnät. Materialval och SDR (standard dimension ratio) måste också överensstämma med gällande gasregler: Europa använder ISO 4437/EN 1555, och Nordamerika använder ASTM D2513.
För underjordiska gasledningssystem för transport och distribution är det andra valet väggtjockleken. SDR (Surface Diameter Ratio) definieras som förhållandet mellan ytterdiametern och väggtjockleken, och dess tryckklass beräknas med formeln: MOP = 2 × MRS / (C × (SDR − 1)), där MOP är det maximala drifttrycket och C är den totala utnyttjandefaktorn. Gasindustrin använder vanligtvis C = 2; därför är det nominella trycket för en PE100 SDR11-gasledning cirka 10 bar, medan SDR17- eller SDR17,6-ledningar (tunnare väggar, lägre kostnad) är lämpliga för lågtryckstransport och -distribution. Dessutom måste två korrektionsfaktorer, som ofta överlookas i allmänna artiklar, beaktas. Den första är konstruktionsfaktorn, som begränsar den cirkumferentiella spänningen till ungefär hälften av 50-årsstyrkan (C = 2, och US 49 CFR 192 anger en övre gräns på 0,4) för att förhindra långsam sprickutveckling under flera decenniers drift. Den andra faktorn är temperaturminskning, eftersom alla tryckklasser baseras på 20 °C: när temperaturen överstiger 20 °C måste MOP multipliceras med minskningsfaktorn enligt ISO 4437-5 (upp till 40 °C); om den minskade värdet understiger det erforderliga drifttrycket måste en ledning med ett lägre SDR-värde väljas (dvs. väggtjockleken måste ökas). För mediumtrycks huvudledningar bör den slutgiltiga specifikationen vara en PE100 SDR11-gasledning, och dess SDR, konstruktionsfaktor samt temperaturminskning har verifierats enligt gällande specifikationer.
Kvalitetskontroll under installation av HDPE-naturgasledningar ?
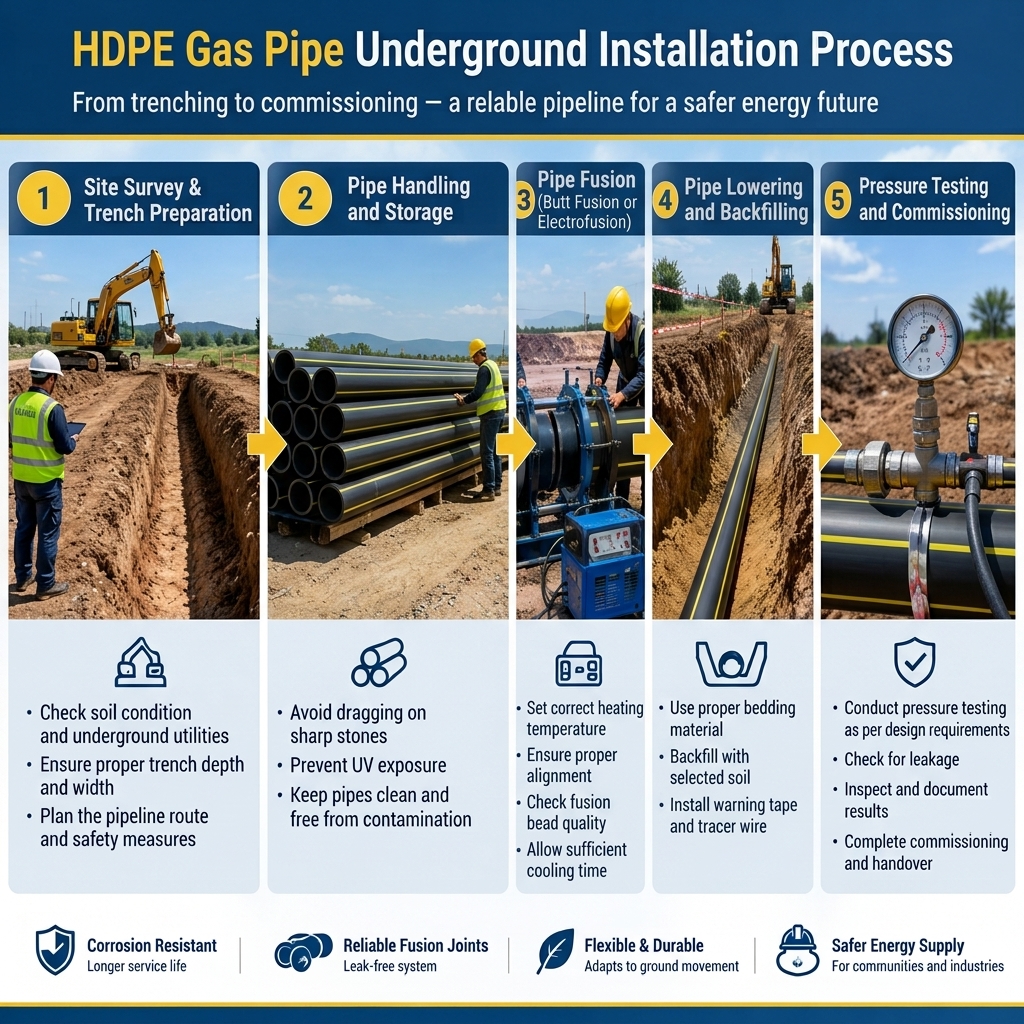
Hur säkerställer man säkerheten vid installation av HDPE-gasledningar? Kvalitetskontrollen fokuserar på fyra nyckelaspekter, vilka ofta är källan till läckage: smältfogar, spårad bäddning, tryckprovning och valet av SDR (Standard Draw Reduction). Dessa problem kan undvikas helt genom korrekt hantering.
Vanliga installationsfel är utbredda över hela världen. Felaktiga svetsparametrar: Felaktig temperatur eller uppvärmningstid kan leda till att fogar ser hela ut, men ändå misslyckas på grund av långsiktig markrörelse; därför måste svetsning utföras strikt enligt certifierade parametertabeller. Dålig grävning av schaktbädd: Vid återfyllnad kan skarpa stenar och tomrum skada rörets vägg; därför bör finkorniga och komprimerade material användas för bäddning och återfyllnad runt rörledningen. Otillräcklig tryckprovning: Varje rörledning måste genomgå provning för att uppfylla specifikationerna; procedurer får aldrig förkortas eller steg hoppas över. Felaktigt SDR-val: Innan rörledningen läggs ska SDR11- eller SDR17,6-specifikationen väljas utifrån det faktiska driftstrycket. Genom att kontrollera dessa fyra nyckelpunkter kan säker och pålitlig installation av HDPE-gasrörledningar säkras.
HDPE-gasrörledningsinstallation: En jämförelse mellan schakt- och schaktfri konstruktion ?
Det lämpliga installationsförfarandet för HDPE-gasledningar bör väljas utifrån platsförhållandena. Öppen grav är lämplig för konventionella underjordiska arbeten; tekniken för horisontell riktad borrning (HDD) kan korsa vägar och floder utan att skada ytan. HDPE-materialet är naturligt lämpat för gräv-fria byggkrav: rörsektionerna efter värmsmältning förbindning förblir flexibla, vilket gör att de kan böjas genom borrhål och slutligen bilda en läckfri, sammanhängande ledning.
|
Metod |
Ansökan |
|
Öppen grav |
Standardmässiga underjordiska arbeten |
|
Horisontell riktad borrning |
Korsning av vägar, korsning av floder |
|
Rörsprängning |
Rörutbyte |
Rörsprängning innebär att det gamla huvudröret krossas och att det nya HDPE-röret dras in i samma kanal, vilket begränsar området för utgrävning till arbetsgraven. Nya rörnät byggs främst med hjälp av gravmetod, medan HDD-teknik (Horizontal Directional Drilling) används vid korsning av hinder, medan rörutbyte ofta utförs med sprängning. Alla tre metoder utnyttjar de inbyggda fördelarna med HDPE-material – nämligen rördelenas flexibilitet och dragkraft samt styrkan i värmeveldningen, som är jämförbar med rörväggen – vilket är anledningen till att HDPE-gasrör behåller sin strukturella integritet oavsett om de installeras med gravmetod eller gravfri metod.
Vanliga frågor om HDPE-gasrör: De frågor som ingenjörer och köpare ställer oftast
Fråga 1. Vilken typ av HDPE-rör används för underjordiska naturgasledningar?
Underjordiska gashuvudledningar och användargrenledningar använder PE80- eller PE100-polyetenrör (vanligtvis gula eller svarta med gula streck) och uppfyller standarderna ISO 4437/EN 1555 (i Nordamerika används standarden ASTM D2513). PE100-rör har en minsta krävd hållfasthet (MRS) på 10 MPa och är standardvalet för nybyggda mellantrycksledningsnät: med samma väggtjocklek har de högre nominellt tryck och bättre motstånd mot långsam sprickutveckling.
Fråga 2. Vilken SDR (Standard Draw Ratio) rekommenderas för HDPE-gasledningar?
Detta beror på drifttrycket. Om gasdesignfaktorn C = 2 är det nominella trycket för en PE100-gasledning med SDR11 ungefär 10 bar; SDR11 är lämplig för mellantrycks huvudledningar och ledningsdragning utan grävning. För lågtrycksnät kan tunnväggiga och billigare SDR17,6-ledningar användas; om rörets väggtillfällig temperatur överstiger 20 °C måste trycket sänkas enligt standarden ISO 4437-5.
Q4. Kan HDPE-gasledningar installeras med grävlosa metoder?
Ja. Horisontell riktad borrning (HDD) är en vanlig teknik för att installera HDPE-gasledningar under vägar, floder och järnvägar: röravsnitt kopplas samman med termisk stötsvetsning och dras sedan in i borrhålet. Rörets flexibilitet gör att det kan följa borrhålspåret; frånvaron av mekaniska fogar innebär att inga läckor uppstår under dragningen – något som styva stålrör inte kan åstadkomma.
Q5. Vad är skillnaden mellan stötsvetsning och elektrosvetsning?
Båda metoderna kan skapa integrerade svetsförbindningar med hållfasthet som är jämförbar med rörets vägg, utan behov av packningar eller gängor. Butt-fusion använder en uppvärmningsplatta för att värma rörens ändar och trycka ihop dem – lämplig för raka rördelar och huvudledningar, den är snabb och ekonomisk, men kräver en butt-fusion-maskin och utbildade operatörer. Electrofusion använder en elektrisk uppvärmningstråd inbäddad i fittningen för att smälta röret på plats – lämplig för grenanslutningar, underhåll och arbete i trånga utrymmen.