 EN
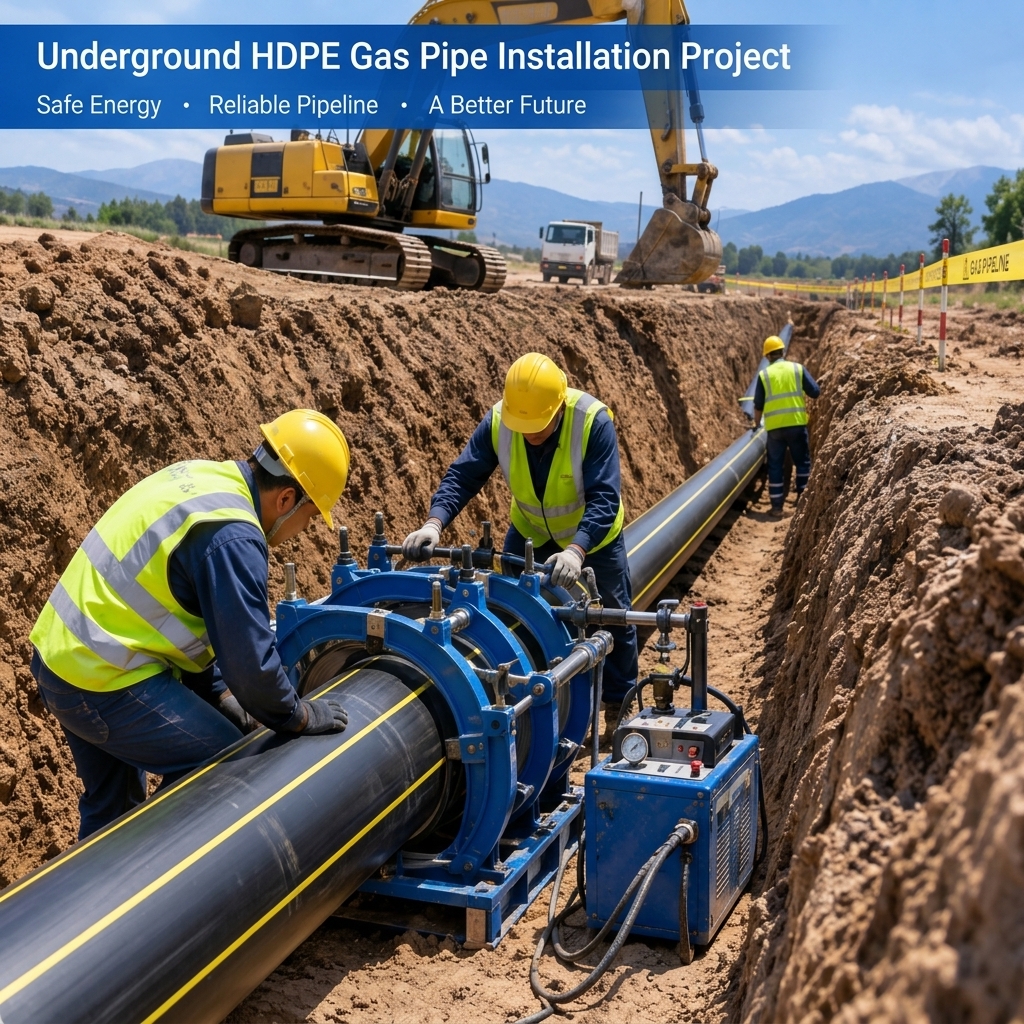
പത്തൊൻപതാം നൂറ്റാണ്ടിന്റെ അവസാനത്തിൽ നിർമ്മിച്ച ഏതൊരു തെരുവിന്റെയും താഴെ, സംസ്കരിച്ച പ്രധാന വാതക പൈപ്പുകൾ ഉയർന്ന സാന്ദ്രതയുള്ള പോളി എഥിലീൻ (HDPE) കൊണ്ടാണ് നിർമ്മിച്ചിരിക്കുന്നത്. 1960-കളിൽ വാതക കടത്തിവിടൽ പ്രവർത്തനങ്ങൾക്കായി പോളി എഥിലീൻ പൈപ്പുകൾ ആദ്യമായി ഉപയോഗിച്ചതിനുശേഷം, HDPE വാതക പൈപ്പുകൾ ഭൂഗർഭ പ്രകൃതിദത്ത വാതക വിതരണത്തിനായുള്ള സ്റ്റാൻഡേർഡ് തിരഞ്ഞെടുപ്പായി മാറി. ഇന്ന്, വടക്കേ അമേരിക്ക, യൂറോപ്പ്, ഏഷ്യയിലെ പല രാജ്യങ്ങളിലും, ഏറ്റവും മികച്ച പ്രകടനം കാഴ്ചവെക്കുന്ന പോളി എഥിലീൻ ഗ്രേഡ്—PE100—ആണ് പുതിയ പ്രധാന വാതക പൈപ്പുകളും ശാഖാ പൈപ്പുകളും നിർമ്മിക്കാൻ കൂടുതൽ പ്രധാനമായും ഉപയോഗിക്കുന്നത്. ഈ പ്രതിഷ്ഠ പ്രോമോഷനൽ ബ്രോഷേഴ്സിൽ മാത്രമല്ല, യഥാർത്ഥ ഭൂഗർഭ പരിസ്ഥിതിയിൽ നേടിയതാണ്. ഒരു ഭൂഗർഭ വാതക പൈപ്പ് ലൈൻ 50 വർഷത്തിലധികം സുരക്ഷിതമായി പ്രവർത്തിക്കണം, കൂടാതെ അത് വളരെ ചെളിയുള്ളതും രാസപരമായി കോറോസീവ് ആയ മണ്ണിൽ സ്ഥാപിച്ചിരിക്കണം; ഇത്തരം പരിസ്ഥിതിയിൽ പോളി എഥിലീൻ ഏതൊരു സാമാന്യ പൈപ്പ് മെറ്റീരിയലിനേക്കാളും മികച്ചതാണ്. എല്ലാ മണ്ണിലും ഇരുമ്പും സ്റ്റീലും കോറോഡ് ചെയ്യുന്നു, അതിനാൽ അവയ്ക്ക് കോറോഷൻ തടയുന്ന കോട്ടിംഗുകൾ, കാഥോഡിക് പ്രൊട്ടക്ഷൻ, ക്രമാനുഗതമായ പരിശോധനകൾ എന്നിവ ആവശ്യമാണ്. എന്നാൽ HDPE വാതക പൈപ്പുകൾക്ക് ഇത്തരം ദുർബലതകൾ ഒന്നുമില്ല. ലോഹ പൈപ്പുകളെ ധീരെയായി നശിപ്പിക്കുന്ന കോറോഷൻ അവയെ ഒട്ടും ബാധിക്കുന്നില്ല. അതിനാൽ ISO 4437, ASTM D2513 എന്നീ സ്റ്റാൻഡേർഡുകൾ പാലിക്കുന്ന വിതരണ സ്ഥാപനങ്ങൾ ഇന്ന് PE പൈപ്പുകളെ പുതിയ വാതക വിതരണ പദ്ധതികളിൽ പ്രധാനമായും തിരഞ്ഞെടുക്കുന്ന മെറ്റീരിയലായി പ്രഖ്യാപിച്ചിരിക്കുന്നു.
പോളിഇഥിലീനിലുള്ള ജനങ്ങളുടെ വിശ്വാസം അതിന്റെ കറോഷൻ പ്രതിരോധ ഗുണങ്ങളിൽ നിന്ന് വളരെയധികം മുന്നോട്ടാണ്. അതിന്റെ സന്ധികൾ യാന്ത്രികമായി ഘടിപ്പിച്ചതല്ല, മറിച്ച് ഫ്യൂഷൻ വെൽഡിംഗ് വഴിയാണ് ബന്ധിപ്പിച്ചിരിക്കുന്നത്. ബട്ട് ഫ്യൂഷൻ വെൽഡിംഗ് പൈപ്പ് ഭാഗങ്ങളെ ഒരു തുടർച്ചയായ, ഏകീകൃതമായ പദാർത്ഥമായി കൂട്ടിച്ചേർക്കുന്നു, എന്നാൽ ഇലക്ട്രോഫ്യൂഷൻ ഫിറ്റിംഗുകളിൽ ഇതേ ഫലം നേടുന്നു. അതിനാൽ, ശരിയായി നിർമ്മിച്ച ഹൈ-ഡെൻസിറ്റി പോളിഇഥിലീൻ (HDPE) വാതക പൈപ്പ് സന്ധികൾ പൈപ്പിന്റെ ഭിത്തിയെപ്പോലെ തന്നെ ശക്തമാണ്, കൂടാതെ സമയത്തിനനുസരിച്ച് തളർന്നുപോകാനോ, പഴുത്തുപോകാനോ, കാലികമായി ചോർന്നുപോകാനോ സാധ്യതയുള്ള ഗാസ്കറ്റുകൾ, ത്രെഡുകൾ അല്ലെങ്കിൽ യാന്ത്രിക സീൽ എന്നിവയൊന്നും അതിൽ ഉൾപ്പെടുന്നില്ല. അതാണ് വാതക എഞ്ചിനീയർമാർ ശരിയായി സ്ഥാപിച്ച PE100 നെറ്റ്വർക്ക് പ്രായോഗികമായി പൂജ്യം ചോർച്ച നേടാൻ കഴിയുമെന്ന് അവകാശപ്പെടുന്നതിന് കാരണം. ഈ പദാർത്ഥം ജോലിക്കാർക്ക് സൗകര്യപ്രദവുമാണ്: HDPE പൈപ്പുകൾ അധിക ഫിറ്റിംഗുകൾ ആവശ്യമില്ലാതെ ട്രെഞ്ച് ആകൃതികളിലും വലിയ വക്രതയുള്ള പാതകളിലും വളയാൻ കഴിയും, കൂടാതെ മണ്ണിന്റെ പ്രവർത്തനം, പാറ്റിൽ ഉയരൽ, ഭൂകമ്പം തുടങ്ങിയ ഘടകങ്ങൾ മൂലമുള്ള ഭൂമിയുടെ സ്ഥാനചലനം ആഗിരണം ചെയ്യാനുള്ള മതിയായ സാഹചര്യം അതിനുണ്ട്—ഇവയെല്ലാം കഠിനമായ ലോഹ പൈപ്പുകളെ പിളർത്തുകയോ തകർത്തുകയോ ചെയ്യാം. ഹോറിസോണ്ടൽ ഡയറക്ഷണൽ ഡ്രിള്ളിംഗ് പോലുള്ള ട്രെഞ്ച്-ലെസ് നിർമ്മാണ രീതികളുമായി ചേർന്ന്, പോളിഇഥിലീൻ സമൂഹങ്ങളിലേക്ക് വാതകം എത്തിക്കുന്നതിനുള്ള ഏറ്റവും കുറഞ്ഞ അപകടസാധ്യതയുള്ളതും ഏറ്റവും കുറഞ്ഞ ചെലവുള്ളതുമായ മാർഗമായി മാറിയിരിക്കുന്നു. ഈ നാല് സവിശേഷതകളാണ് അതിന്റെ പ്രമുഖതയ്ക്ക് കാരണം: കറോഷൻ പ്രതിരോധം, ചോർച്ചയില്ലാത്ത ഫ്യൂഷൻ സന്ധികൾ, സാഹചര്യം, ഭൂമിയുടെ സ്ഥാനചലനത്തിനെതിരെയുള്ള പ്രതിരോധം. തുടർന്നുള്ള അദ്ധ്യായങ്ങളിൽ, നമ്മൾ ഈ സവിശേഷതകളെ ഓരോന്നായി പ്രായോഗിക ഉപയോഗ ദൃഷ്ടികോണത്തിൽ പരിശോധിക്കും: അവ ട്രെഞ്ചുകളിൽ, ഭൂഗർഭ പരിസ്ഥിതികളിൽ, അടുത്ത 50 വർഷത്തെ പ്രവർത്തനത്തിൽ എന്താണ് സൂചിപ്പിക്കുന്നത് എന്ന്.
എന്തുകൊണ്ടാണ് ഹൈ-ഡെൻസിറ്റി പോളി എഥിലീൻ (HDPE) പൈപ്പുകൾ ഭൂഗർഭ പ്രകൃതി വാതക കടത്തും വിതരണ സിസ്റ്റങ്ങളിൽ വ്യാപകമായി ഉപയോഗിക്കുന്നത് ?
സ്ഥാപനത്തിന് മുമ്പ്, വാതക എഞ്ചിനീയർമാർ പൈപ്പ്ലൈൻ ശൃംഖലയുടെ ആയുസ്സിനെ നേരിട്ട് സ്വാധീനിക്കുന്ന രണ്ട് തീരുമാനങ്ങൾ എടുക്കണം: മെറ്റീരിയൽ ഗ്രേഡും കോട്ടിന്റെ കനവും. PE (പോളിഎഥിലീൻ) പൈപ്പുകളെ അവയുടെ "കുറഞ്ഞത് ആവശ്യമുള്ള ശക്തി" (MRS) അനുസരിച്ചാണ് വർഗ്ഗീകരിക്കുന്നത്, ഇത് 20°C-ൽ 50 വർഷത്തോളം പരിധിയിലുള്ള പ്രതിരോധ പ്രതിരോധത്തെ (ISO 9080 പ്രകാരം) സഹിക്കാനുള്ള കഴിവാണ്. PE80-ന്റെ MRS 8.0 MPa ആണ്, എന്നാൽ PE100-ന്റെ MRS 10.0 MPa ആണ്; അതിനാൽ, ഒരേ കോട്ടിന്റെ കനത്തിൽ പൈപ്പുകൾക്ക് PE100 SDR11 വാതക പൈപ്പുകൾക്ക് ഉയർന്ന പ്രതിപത്തി പ്രകടനവും മെല്ലെയുള്ള പിളർപ്പ് പ്രചരണത്തിനെതിരെ കൂടുതൽ ശക്തമായ പ്രതിരോധവും ഉണ്ടായിരിക്കും—ഇതാണ് ഭൂഗർഭ വാതക പൈപ്പുകളിൽ ഏറ്റവും പ്രധാനപ്പെട്ട തകരാറിന്റെ മാതൃക. ഈ കാരണത്താൽ, PE100 SDR11 വാതക പൈപ്പുകൾ പുതിയ മീഡിയം പ്രഷർ വാതക പ്രധാന പൈപ്പ്ലൈനുകൾക്കായി സാധാരണ ക്രമീകരണമായി മാറിയിരിക്കുന്നു, എന്നാൽ PE80 പഴയ താഴ്ന്ന പ്രഷർ ശൃംഖലകളിൽ ഇപ്പോഴും ഉപയോഗിക്കുന്നു. മെറ്റീരിയൽ തിരഞ്ഞെടുക്കൽ, SDR (സ്റ്റാൻഡേർഡ് ഡൈമെൻഷൻ റേഷിയോ) എന്നിവ നിലവിലുള്ള വാതക നിയമങ്ങൾക്ക് വിധേയമായിരിക്കണം: യൂറോപ്പ് ISO 4437/EN 1555 ഉപയോഗിക്കുന്നു, വടക്കേ അമേരിക്ക ASTM D2513 ഉപയോഗിക്കുന്നു.
താഴെക്ക് ഗ്യാസ് കടത്തുന്നതിനും വിതരണം ചെയ്യുന്നതിനും ഉപയോഗിക്കുന്ന സിസ്റ്റങ്ങൾക്കായി, രണ്ടാമത്തെ തീരുമാനം കോട്ടിന്റെ കനമാണ്. എസ്ഡിആർ (സർഫേസ് ഡയാമീറ്റർ റേഷ്യോ) എന്നത് പുറം വ്യാസത്തിന്റെയും കോട്ടിന്റെ കനത്തിന്റെയും അനുപാതമായി നിർവചിക്കപ്പെടുന്നു; അതിന്റെ പ്രഷർ റേറ്റിംഗ് താഴെപ്പറയുന്ന സൂത്രവാക്യം ഉപയോഗിച്ചാണ് കണക്കാക്കുന്നത്: എംഒപി = 2 × എംആർഎസ് ÷ (സി × (എസ്ഡിആർ − 1)), ഇവിടെ എംഒപി പരമാവധി പ്രവർത്തന പ്രഷർ ആണ്, സി എന്നത് മൊത്തം ഉപയോഗ ഘടകമാണ്. ഗ്യാസ് വ്യവസായം സാധാരണയായി സി = 2 ഉപയോഗിക്കുന്നു; അതിനാൽ ഒരു പിഇ100 എസ്ഡിആർ11 ഗ്യാസ് പൈപ്പ്ലൈൻ റേറ്റഡ് പ്രഷർ ഏകദേശം 10 ബാർ ആണ്; എന്നാൽ എസ്ഡിആർ17 അല്ലെങ്കിൽ എസ്ഡിആർ17.6 പൈപ്പ്ലൈനുകൾ (കുറഞ്ഞ കനം, കുറഞ്ഞ ചെലവ്) താഴ്ന്ന പ്രഷറിൽ ഗ്യാസ് കടത്തുന്നതിനും വിതരണം ചെയ്യുന്നതിനും അനുയോജ്യമാണ്. കൂടാതെ, പൊതുവെയുള്ള ലേഖനങ്ങളിൽ പലപ്പോഴും ഉപേക്ഷിക്കപ്പെടുന്ന രണ്ട് തിരുത്തൽ ഘടകങ്ങൾ പരിഗണിക്കേണ്ടതുണ്ട്. ആദ്യത്തേത് ഡിസൈൻ ഫാക്ടറാണ്, ഇത് പരിക്രമണ പ്രതിരോധത്തെ ഏകദേശം 50 വർഷത്തെ ശക്തിയുടെ പകുതിയിൽ നിയന്ത്രിക്കുന്നു (സി = 2, യുഎസ് 49 സിഎഫ്ആർ 192 നിയമനം പരമാവധി 0.4 എന്ന പരിധി നിശ്ചയിക്കുന്നു), ദശകങ്ങളോളം പ്രവർത്തിക്കുമ്പോൾ മെല്ലെയുള്ള പിളർപ്പ് വ്യാപനം തടയുന്നതിനായി. രണ്ടാമത്തേത് താപനില ഡിറേറ്റിംഗ് ആണ്, കാരണം എല്ലാ റേറ്റിംഗുകളും 20° സെൽഷ്യസിൽ അധിഷ്ഠിതമാണ്: താപനില 20° സെൽഷ്യസിൽ കൂടുതലാണെങ്കിൽ, എംഒപി ഐഎസോ 4437-5 പ്രകാരമുള്ള ഡിറേറ്റിംഗ് ഘടകം കൊണ്ട് ഗുണിക്കണം (പരമാവധി 40° സെൽഷ്യസ് വരെ); ഡിറേറ്റിംഗ് മൂല്യം ആവശ്യമുള്ള പ്രവർത്തന പ്രഷറിനേക്കാൾ കുറവാണെങ്കിൽ, കുറഞ്ഞ എസ്ഡിആർ മൂല്യമുള്ള പൈപ്പ് തിരഞ്ഞെടുക്കണം (അതായത്, കോട്ടിന്റെ കനം കൂട്ടണം). മീഡിയം പ്രഷർ പ്രധാന പൈപ്പ്ലൈനുകൾക്കായി, അന്തിമ സ്പെസിഫിക്കേഷൻ പിഇ100 എസ്ഡിആർ11 ഗ്യാസ് പൈപ്പ്ലൈൻ ആയിരിക്കണം, അതിന്റെ എസ്ഡിആർ, ഡിസൈൻ ഫാക്ടർ, താപനില ഡിറേറ്റിംഗ് എന്നിവ നിലവിലുള്ള സ്പെസിഫിക്കേഷനുകൾക്കനുസരിച്ച് സ്ഥിരീകരിച്ചിട്ടുണ്ട്.
എച്ച്ഡിപിഇ പ്രകൃതി വാതക പൈപ്പ്ലൈൻ സ്ഥാപനത്തിന്റെ സമയത്തുള്ള ഗുണനിലവാര നിയന്ത്രണം ?
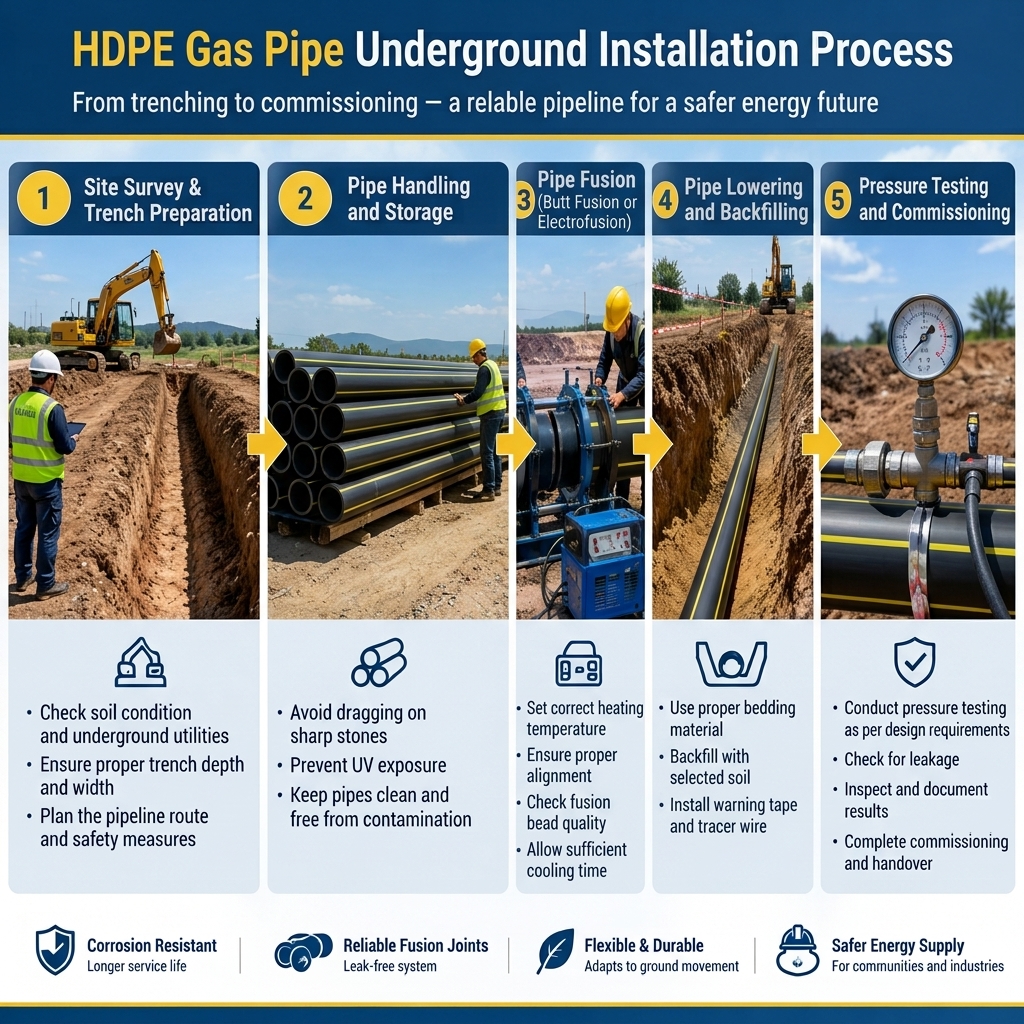
എച്ച്ഡിപിഇ വാതക പൈപ്പ്ലൈൻ സ്ഥാപനത്തിന്റെ സുരക്ഷ എങ്ങനെ ഉറപ്പാക്കാം? ഗുണനിലവാര നിയന്ത്രണം നാല് പ്രധാന ഘടകങ്ങളിൽ ശ്രദ്ധ കേന്ദ്രീകരിക്കുന്നു, അവ പലപ്പോഴും ചോർച്ചകൾക്ക് കാരണമാകുന്നു: ഫ്യൂഷൻ ജോയിന്റുകൾ, ഗ്രൂവ്ഡ് ബെഡ്ഡിംഗ്, മർദ്ദ പരീക്ഷണം, എസ്ഡിആർ (സ്റ്റാൻഡേർഡ് ഡ്രോ റിഡക്ഷൻ) തിരഞ്ഞെടുക്കൽ. ശരിയായ പ്രവർത്തനത്തിലൂടെ ഈ പ്രശ്നങ്ങൾ പൂർണ്ണമായും ഒഴിവാക്കാൻ കഴിയും.
ലോകമെമ്പാടുമായി സാധാരണയായി കാണപ്പെടുന്ന സ്ഥാപന പിശകുകൾ വ്യാപകമാണ്. തെറ്റായ വെൽഡിംഗ് പാരാമീറ്ററുകൾ: താപനിലയിലോ ചൂടാക്കൽ സമയത്തിലോ ഉള്ള തെറ്റുകൾ ജോയിണ്ടുകൾ പ്രത്യക്ഷനില സുസ്ഥിരമായി തോന്നിക്കുമെങ്കിലും ദീർഘകാല ഭൂമിചലനത്തിന്റെ ഫലമായി പരാജയപ്പെടാൻ കാരണമാകും; അതിനാൽ വെൽഡിംഗ് സർട്ടിഫൈഡ് പാരാമീറ്റർ പട്ടികകൾക്കനുസരിച്ച് കർശനമായി നടത്തണം. മോശം ട്രെഞ്ച് ബെഡ്ഡിംഗ്: ബാക്ക്ഫിൽ ചെയ്യുമ്പോൾ മൂർച്ചയേറിയ കല്ലുകളും ശൂന്യതകളും പൈപ്പിന്റെ ഭിത്തിയെ കേടുപ്പെടുത്താം; അതിനാൽ പൈപ്പ് ലൈനിന് ചുറ്റുമുള്ള ബെഡ്ഡിംഗും ബാക്ക്ഫില്ലും ചെയ്യാൻ സൂക്ഷ്മ-തരികളുള്ളതും സമ്മർദ്ദിതവുമായ വസ്തുക്കൾ ഉപയോഗിക്കണം. മതിയായ മർദ്ദ പരീക്ഷണം നടത്താതിരിക്കൽ: ഓരോ പൈപ്പ് ലൈനും നിർദ്ദിഷ്ട മാനദണ്ഡങ്ങൾ പാലിക്കുന്നുണ്ടെന്ന് ഉറപ്പാക്കാൻ പരീക്ഷണം നടത്തേണ്ടതുണ്ട്; പ്രക്രിയകൾ ചുരുക്കുകയോ ഘട്ടങ്ങൾ ഒഴിവാക്കുകയോ ചെയ്യരുത്. തെറ്റായ SDR തിരഞ്ഞെടുക്കൽ: പൈപ്പ് ലൈൻ സ്ഥാപിക്കുന്നതിന് മുൻപ്, യഥാർത്ഥ പ്രവർത്തന മർദ്ദത്തിനനുസരിച്ച് SDR11 അല്ലെങ്കിൽ SDR17.6 സ്പെസിഫിക്കേഷൻ തിരഞ്ഞെടുക്കണം. ഈ നാല് പ്രധാന ഘടകങ്ങളെ നിയന്ത്രിക്കുന്നതിലൂടെ HDPE പ്രകൃതി വാതക പൈപ്പ് ലൈനുകളുടെ സുരക്ഷിതവും വിശ്വസനീയവുമായ സ്ഥാപനം ഉറപ്പാക്കാം.
HDPE വാതക പൈപ്പ് ലൈൻ സ്ഥാപനം: ട്രെഞ്ചിംഗ്, ട്രെഞ്ച്ലെസ് നിർമ്മാണം എന്നിവയുടെ താരതമ്യം ?
സൈറ്റ് സാഹചര്യങ്ങൾക്കനുസരിച്ച് അനുയോജ്യമായ HDPE വാതക പൈപ്പ് ലൈൻ ഇൻസ്റ്റാളേഷൻ രീതി തിരഞ്ഞെടുക്കണം. സാധാരണ ഭൂഗർഭ എഞ്ചിനീയറിംഗിനായി ഓപ്പൺ ട്രെഞ്ചിംഗ് അനുയോജ്യമാണ്; ഹോറിസോണ്ടൽ ഡൈറക്ഷണൽ ഡ്രിള്ളിംഗ് (HDD) സാങ്കേതികവിദ്യ ഉപരിതലത്തിന് കേടുപാടുകൾ വരുത്താതെ പാതകളും നദികളും കടന്നുപോകാൻ കഴിയും. HDPE മെറ്റീരിയൽ സ്വാഭാവികമായി ട്രെഞ്ച്ലെസ് നിർമ്മാണ ആവശ്യങ്ങൾക്ക് അനുയോജ്യമാണ്: ഹീറ്റ് ഫ്യൂഷൻ കണക്ഷൻ ചെയ്ത പൈപ്പ് സെഗ്മെന്റുകൾ ഇനിയും വളയ്ക്കാവുന്നതായി തുടരുന്നു, അതിനാൽ അവ ബോറ് ഹോളുകളിലൂടെ വളയുകയും ഒടുവിൽ ഒരു കണക്കാക്കാവുന്ന ഒറ്റക്കെട്ട് കണക്ഷൻ ഉള്ള ഒരു കണക്കാക്കാവുന്ന പൈപ്പ് ലൈൻ രൂപീകരിക്കുകയും ചെയ്യുന്നു.
|
അടെ |
Aplikasi |
|
തുറന്ന ട്രെഞ്ച് |
സ്റ്റാൻഡേർഡ് ഭൂഗർഭ പ്രവർത്തനങ്ങൾ |
|
ഹോറിസോണ്ടൽ ഡൈറക്ഷണൽ ഡ്രിള്ളിംഗ് |
പാതകൾ കടക്കൽ, നദികൾ കടക്കൽ |
|
പൈപ്പ് ബർസ്റ്റിംഗ് |
പൈപ്പ് മാറ്റം |
പൈപ്പ് ബർസ്റ്റിംഗ് എന്നത് പഴയ പ്രധാന പൈപ്പ് തകർത്ത് പുതിയ HDPE പൈപ്പ് അതേ ചാനലിലേക്ക് വലിച്ചിടുക എന്നതാണ്, ഇത് പ്രവർത്തന ഗർത്തത്തിലേക്ക് മാത്രമേ ഉൾപ്പെടുത്തൽ പരിധി നിർന്നിരുത്തുന്നുള്ളൂ. പുതിയ പൈപ്പ് ശൃംഖലകൾ പ്രധാനമായും ട്രെഞ്ചിംഗ് ഉപയോഗിച്ചാണ് നിർമ്മിക്കുന്നത്; തടസ്സങ്ങൾ കടന്നുപോകുമ്പോൾ HDD (ഹൈ-ഡെൻസിറ്റി ഡൈ-ഡ്രൈയിംഗ്) സാങ്കേതികവിദ്യ ഉപയോഗിക്കുന്നു; പൈപ്പ് മാറ്റം പലപ്പോഴും ബർസ്റ്റിംഗ് ഉപയോഗിച്ചാണ് നടത്തുന്നത്. ഈ മൂന്ന് രീതികളും HDPE പദാർത്ഥത്തിന്റെ സ്വാഭാവിക ഗുണങ്ങളെ ആശ്രയിച്ചിരിക്കുന്നു—അതായത്, പൈപ്പ് സെഗ്മെന്റിന്റെ വളക്കാനാവുന്നതും വലിക്കാനാവുന്നതും, ഹീറ്റ്-ഫ്യൂഷൻ ജോയിന്റിന്റെ ശക്തി പൈപ്പ് ഭിത്തിയുടെ ശക്തിയോട് തുല്യമാണ്—അതുകൊണ്ടാണ് HDPE ഗ്യാസ് പൈപ്പുകൾ ട്രെഞ്ചിംഗ് അല്ലെങ്കിൽ ട്രെഞ്ച്ലെസ് ഇൻസ്റ്റാളേഷൻ ഏത് രീതിയിൽ ആണെങ്കിലും അവയുടെ ഘടനാപരമായ സമഗ്രത നിലനിർത്തുന്നത്.
HDPE ഗ്യാസ് പൈപ്പുകളെക്കുറിച്ചുള്ള പതിവായി ചോദിക്കുന്ന ചോദ്യങ്ങൾ: എഞ്ചിനീയർമാർ, വാങ്ങുന്നവർ എന്നിവർ ഏറ്റവും പതിവായി ചോദിക്കുന്ന ചോദ്യങ്ങൾ
ചോദ്യം 1. ഭൂഗർഭ പ്രകൃതിദത്ത വാതക പൈപ്പ് ലൈനുകൾക്കായി ഏത് തരം HDPE പൈപ്പാണ് ഉപയോഗിക്കുന്നത്?
താഴെക്ക് പോകുന്ന ഗ്യാസ് മെയിൻ പൈപ്പുകളും ഉപയോക്തൃ ശാഖാ പൈപ്പുകളും PE80 അല്ലെങ്കിൽ PE100 പോളി എഥിലീൻ പൈപ്പുകൾ (സാധാരണയായി മഞ്ഞ അല്ലെങ്കിൽ കറുപ്പ് നിറത്തിൽ മഞ്ഞ പട്ടകളോടെ) ഉപയോഗിച്ച് നിർമ്മിച്ചിരിക്കുന്നു, കൂടാതെ ഇവ ISO 4437/EN 1555 സ്റ്റാൻഡേർഡുകൾക്ക് അനുസൃതമാണ് (വടക്കേ അമേരിക്കയിൽ ASTM D2513 സ്റ്റാൻഡേർഡ് ഉപയോഗിക്കുന്നു). PE100 പൈപ്പുകൾക്ക് 10 MPa കുറഞ്ഞത് ആവശ്യമുള്ള ശക്തി (MRS) ഉണ്ട്, കൂടാതെ പുതിതായി നിർമ്മിക്കുന്ന മീഡിയം-പ്രഷർ പൈപ്പ് ശൃംഖലകൾക്കായി ഇതാണ് സാധാരണ തിരഞ്ഞെടുക്കൽ: ഒരേ കെട്ടിടത്തിന്റെ കനത്തിൽ ഇവയ്ക്ക് ഉയർന്ന പ്രഷർ റേറ്റിംഗും മന്ദഗതിയിലുള്ള പിളർപ്പ് പ്രചരണത്തിനെതിരെ മികച്ച പ്രതിരോധശേഷിയും ഉണ്ട്.
ചോദ്യം 2. HDPE ഗ്യാസ് പൈപ്പുകൾക്ക് ഏത് SDR (സ്റ്റാൻഡേർഡ് ഡ്രോ റേഷിയോ) ആണ് ശുപാർശ ചെയ്യുന്നത്?
ഇത് പ്രവർത്തന പ്രഷറിനെ ആശ്രയിച്ചിരിക്കുന്നു. ഗ്യാസിന്റെ ഡിസൈൻ ഫാക്ടർ C = 2 ആണെങ്കിൽ, PE100 SDR11 ഗ്യാസ് പൈപ്പിന്റെ റേറ്റഡ് പ്രഷർ ഏകദേശം 10 ബാറാണ്; SDR11 മീഡിയം-പ്രഷർ മെയിൻ പൈപ്പുകൾക്കും ട്രെഞ്ച്ലെസ് നിർമ്മാണത്തിനും അനുയോജ്യമാണ്. ലോ-പ്രഷർ ശൃംഖലകൾക്കായി കനം കുറഞ്ഞതും ചെലവ് കുറഞ്ഞതുമായ SDR17.6 പൈപ്പുകൾ ഉപയോഗിക്കാം; പൈപ്പിന്റെ ഭിത്തി താപനില 20°C കവിഞ്ഞാൽ, ISO 4437-5 സ്റ്റാൻഡേർഡ് പ്രകാരം പ്രഷർ കുറയ്ക്കേണ്ടതുണ്ട്.
ചോദ്യം 4. എച്ച്ഡിപിഇ വാതക പൈപ്പുകൾ ട്രെഞ്ച്ലെസ് രീതികളിൽ സ്ഥാപിക്കാൻ കഴിയുമോ?
അതെ. ഹോറിസോണ്ടൽ ഡയറക്ടിവ് ഡ്രിളിംഗ് (എച്ച്ഡിഡി) സാങ്കേതികവിദ്യ സാധാരണയായി റോഡുകൾ, നദികൾ, റെയിൽവേ ലൈനുകൾ എന്നിവയ്ക്ക് താഴെ എച്ച്ഡിപിഇ വാതക പൈപ്പുകൾ സ്ഥാപിക്കാൻ ഉപയോഗിക്കുന്നു: പൈപ്പ് ഭാഗങ്ങൾ തെർമോഫ്യൂഷൻ ബട്ട് വെൽഡിംഗ് വഴി ബന്ധിപ്പിച്ച് തുടർന്ന് ബോറ്ഹോൾ ഉള്ളിലേക്ക് വലിച്ചെടുക്കുന്നു. പൈപ്പിന്റെ വളയ്ക്കാവുന്ന സ്വഭാവം അതിനെ ബോറ്ഹോൾ പാതയ്ക്കനുസൃതമാക്കാൻ സഹായിക്കുന്നു; മെക്കാനിക്കൽ ജോയിണ്ടുകളൊന്നുമില്ലാത്തതിനാൽ വലിച്ചെടുക്കുമ്പോൾ ഒരു ചോർച്ചയും ഉണ്ടാകില്ല—ഇത് കടുപ്പമുള്ള സ്റ്റീൽ പൈപ്പുകൾക്ക് സാധ്യമല്ല.
ചോദ്യം 5. ബട്ട് ഫ്യൂഷനും ഇലക്ട്രോഫ്യൂഷനും തമ്മിലുള്ള വ്യത്യാസം എന്താണ്?
രണ്ട് രീതികളും ഗാസ്കറ്റുകളോ ത്രെഡുകളോ ആവശ്യമില്ലാതെ പൈപ്പിന്റെ ഭിത്തിയുടെ ശക്തിയോട് തുല്യമായ ശക്തിയുള്ള സമഗ്രമായ വെൽഡഡ് ജോയിണ്ടുകൾ സൃഷ്ടിക്കാൻ കഴിയും. ബട്ട് ഫ്യൂഷൻ എന്നത് പൈപ്പിന്റെ അറ്റങ്ങൾ ചൂടാക്കാൻ ഒരു ഹീറ്റിംഗ് പ്ലേറ്റ് ഉപയോഗിച്ച് അവയെ ഒത്തുചേർത്ത് മർദ്ദിക്കുന്ന രീതിയാണ്—ഇത് നേർരേഖാ പൈപ്പ് സെക്ഷനുകൾക്കും പ്രധാന പൈപ്പ് ലൈനുകൾക്കും അനുയോജ്യമാണ്; ഇത് വേഗത്തിലും ലാഭകരവുമാണെങ്കിലും ഒരു ബട്ട് ഫ്യൂഷൻ മെഷീനും പരിശീലനം ലഭിച്ച ഓപ്പറേറ്റർമാരും ആവശ്യമാണ്. ഇലക്ട്രോഫ്യൂഷൻ എന്നത് ഫിറ്റിംഗിൽ ഉൾച്ചേർത്തിരിക്കുന്ന ഒരു ഇലക്ട്രിക് ഹീറ്റിംഗ് വയർ ഉപയോഗിച്ച് പൈപ്പിനെ സ്ഥലത്തുതന്നെ ഉരുക്കുന്ന രീതിയാണ്—ഇത് ബ്രാഞ്ച് കണക്ഷനുകൾക്കും, പരിപാലനത്തിനും, ചുറ്റളവ് കുറഞ്ഞ സ്ഥലങ്ങളിലെ ജോലികൾക്കും അനുയോജ്യമാണ്.