 EN
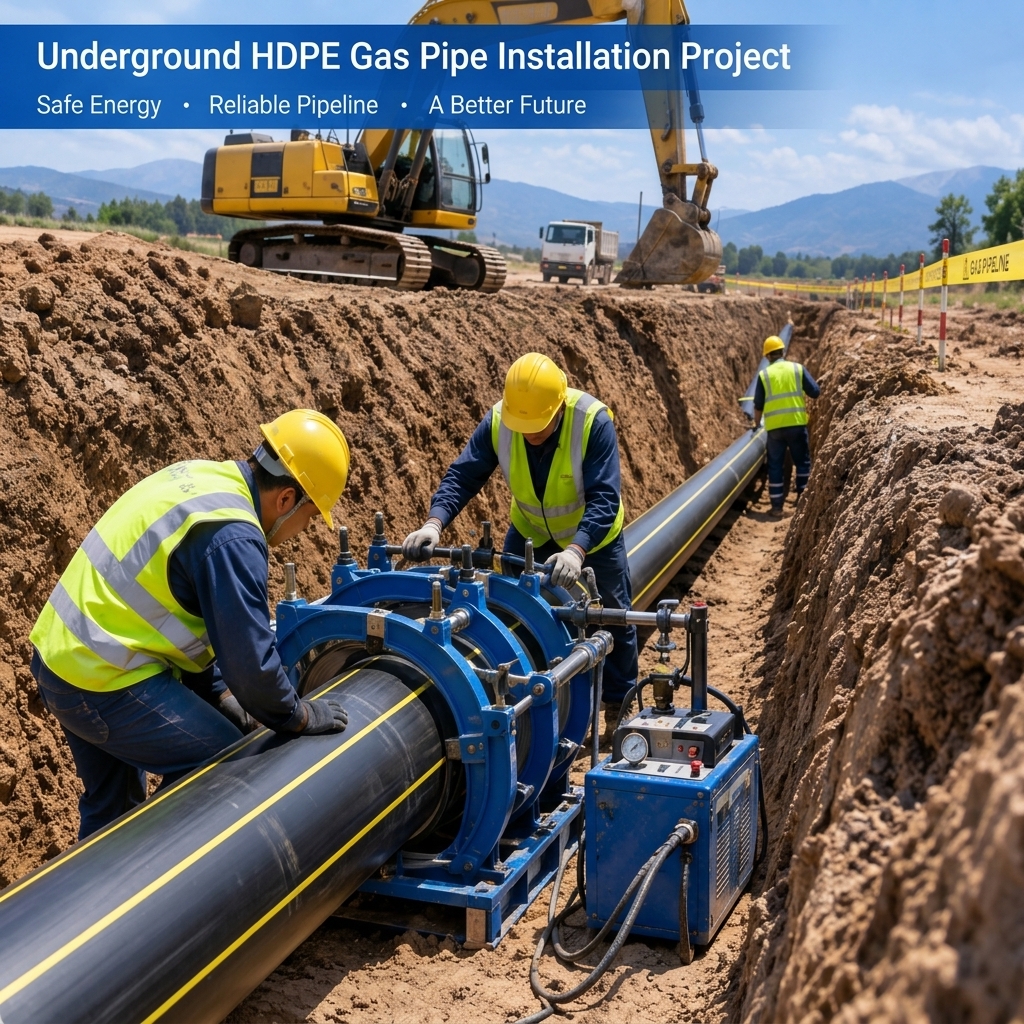
Onder bijna elke straat die in de afgelopen decennia is aangelegd, bevinden zich ondergrondse gasleidingen die waarschijnlijk zijn gemaakt van polyethyleen met hoge dichtheid (HDPE). Sinds polyethyleenbuizen voor het eerst werden gebruikt voor gasvervoer in de jaren 1960, zijn HDPE-gasbuizen de standaardkeuze geworden voor ondergrondse aardgasdistributie. Vandaag de dag wordt in Noord-Amerika, Europa en een groot deel van Azië de hoogste prestatiegraad polyethyleen—PE100—gebruikt voor het overgrote deel van nieuwe gasleidingen en aftakkingen. Deze reputatie is opgebouwd in de echte ondergrondse omgeving, niet alleen in brochures. Een ondergrondse gasleiding moet gedurende minstens vijftig jaar veilig functioneren in vochtige en chemisch agressieve grond, en polyethyleen is beter geschikt voor deze omgeving dan welk conventioneel buismateriaal ook. Staal- en nodulair gietijzer corroderen in de meeste grondsoorten en vereisen anticorrosiecoatings, kathodische bescherming en regelmatige inspecties om hun levensduur te behouden. HDPE-gasbuizen daarentegen kennen deze zwaktes niet. Ze zijn volledig ongevoelig voor corrosie, die metalen buizen langzaam vernietigt. Daarom wijzen nutsbedrijven die voldoen aan de ISO 4437- en ASTM D2513-normen tegenwoordig PE-buizen aan als het aangewezen materiaal voor het overgrote deel van nieuwe gasdistributieprojecten.
Het vertrouwen van mensen in polyethyleen gaat verder dan alleen zijn weerstand tegen corrosie. De verbindingen worden niet mechanisch gemonteerd, maar door middel van smeltlassen. Bij stomplassen worden buissecties tot een continue, monolithische constructie versmolten, terwijl elektrosmeltlassen hetzelfde effect oplevert bij fittingen. Daarom zijn correct vervaardigde aansluitingen van HDPE-gasbuizen (high-density polyethyleen) even sterk als de buiswand zelf en bevatten ze geen pakkingen, schroefdraad of mechanische afdichtingen die met de tijd kunnen losraken, verouderen of lekken. Daarom beweren gasdeskundigen dat een correct geïnstalleerd PE100-netwerk praktisch nul lekkages kan bereiken. Het materiaal is ook gebruikersvriendelijk: HDPE-buizen kunnen gebogen worden om zich aan de contouren van een sleuf of grote boogstralen aan te passen, zonder extra fittingen, en bezitten voldoende flexibiliteit om grondverplaatsing ten gevolge van bodemdaling, vorstopzetting en aardbevingen op te vangen—factoren die stijve metalen buizen kunnen doen barsten of breken. In combinatie met sleufloze bouwtechnieken zoals horizontale richtboring is polyethyleen de laagste-risico-, laagste-kostenoplossing geworden voor de levering van gas aan gemeenschappen. Deze vier kenmerken verklaren zijn dominantie: corrosieweerstand, lekvrij smeltlasverbindingen, flexibiliteit en weerstand tegen grondverplaatsing. In de volgende hoofdstukken bespreken we deze kenmerken één voor één vanuit een praktisch toepassingsperspectief: wat betekenen ze in sleuven, ondergrondse omgevingen en gedurende de komende 50 jaar in gebruik?
Waarom worden polyethyleenbuizen met hoge dichtheid (HDPE) veel gebruikt in ondergrondse aardgas-transmissie- en distributiesystemen ?
Voor installatie moeten gasinstallateurs twee beslissingen nemen die direct van invloed zijn op de levensduur van het pijpleidingennetwerk: materiaalkwaliteit en wanddikte. PE-buizen (polyethyleen) worden ingedeeld op basis van hun ‘Minimum Required Strength’ (MRS), oftewel de capaciteit om gedurende 50 jaar bij 20 °C een omtrekspanning te weerstaan (volgens ISO 9080). PE80 heeft een MRS van 8,0 MPa, terwijl PE100 een MRS van 10,0 MPa heeft; daarom bieden PE100-SDR11-gasbuizen bij dezelfde wanddikte een hogere nominale prestatie en een grotere weerstand tegen langzame scheurvoortplanting — de meest kritieke vorm van storing voor ondergrondse gasbuizen. Om deze reden zijn PE100-SDR11-gasbuizen de standaardconfiguratie geworden voor nieuw aangelegde gas hoofdleidingen met middendruk, terwijl PE80 nog steeds wordt gebruikt in oudere laagdruknetsystemen. De keuze van materiaal en SDR (Standard Dimension Ratio) moet ook voldoen aan de geldende gasvoorschriften: Europa gebruikt ISO 4437/EN 1555, en Noord-Amerika gebruikt ASTM D2513.
Voor ondergrondse gas-transmissie- en distributiesystemen is de tweede beslissing de wanddikte. SDR (Surface Diameter Ratio) is gedefinieerd als de verhouding tussen buitendiameter en wanddikte; de drukwaardering wordt berekend met de formule: MOP = 2 × MRS / (C × (SDR − 1)), waarbij MOP de maximale bedrijfsdruk is en C de totale gebruikscoëfficiënt. De gasindustrie gebruikt doorgaans C = 2; daarom bedraagt de genoemde druk van een PE100 SDR11-gaspijpleiding ongeveer 10 bar. SDR17- of SDR17,6-pijpleidingen (met dunne wanden en lagere kosten) zijn geschikt voor lagedruktransmissie en -distributie. Daarnaast moeten twee correctiefactoren worden meegenomen die vaak worden over het hoofd gezien in algemene artikelen. De eerste is de ontwerpfactor, die de omtrekspanning beheerst op ongeveer de helft van de sterkte na 50 jaar (C = 2; volgens de Amerikaanse regelgeving 49 CFR 192 geldt een bovengrens van 0,4), om langzame scheurvoortplanting tijdens decennia van gebruik te voorkomen. Ten tweede is er de temperatuurcorrectie: alle waarderingen zijn gebaseerd op 20 °C. Bij temperaturen boven 20 °C moet de MOP worden vermenigvuldigd met de temperatuurcorrectiefactor zoals gedefinieerd in ISO 4437-5 (tot 40 °C). Indien de gecorrigeerde waarde lager is dan de vereiste werkdruk, dient een pijpleiding met een kleinere SDR-waarde te worden gekozen (dat wil zeggen: de wanddikte moet worden vergroot). Voor mediumdruk-hoofdpijpleidingen dient de uiteindelijke specificatie PE100 SDR11-gaspijpleiding te zijn; de SDR, ontwerpfactor en temperatuurcorrectie zijn allen gevalideerd conform de huidige specificaties.
Kwaliteitscontrole tijdens de installatie van HDPE-aardgaspijpleidingen ?
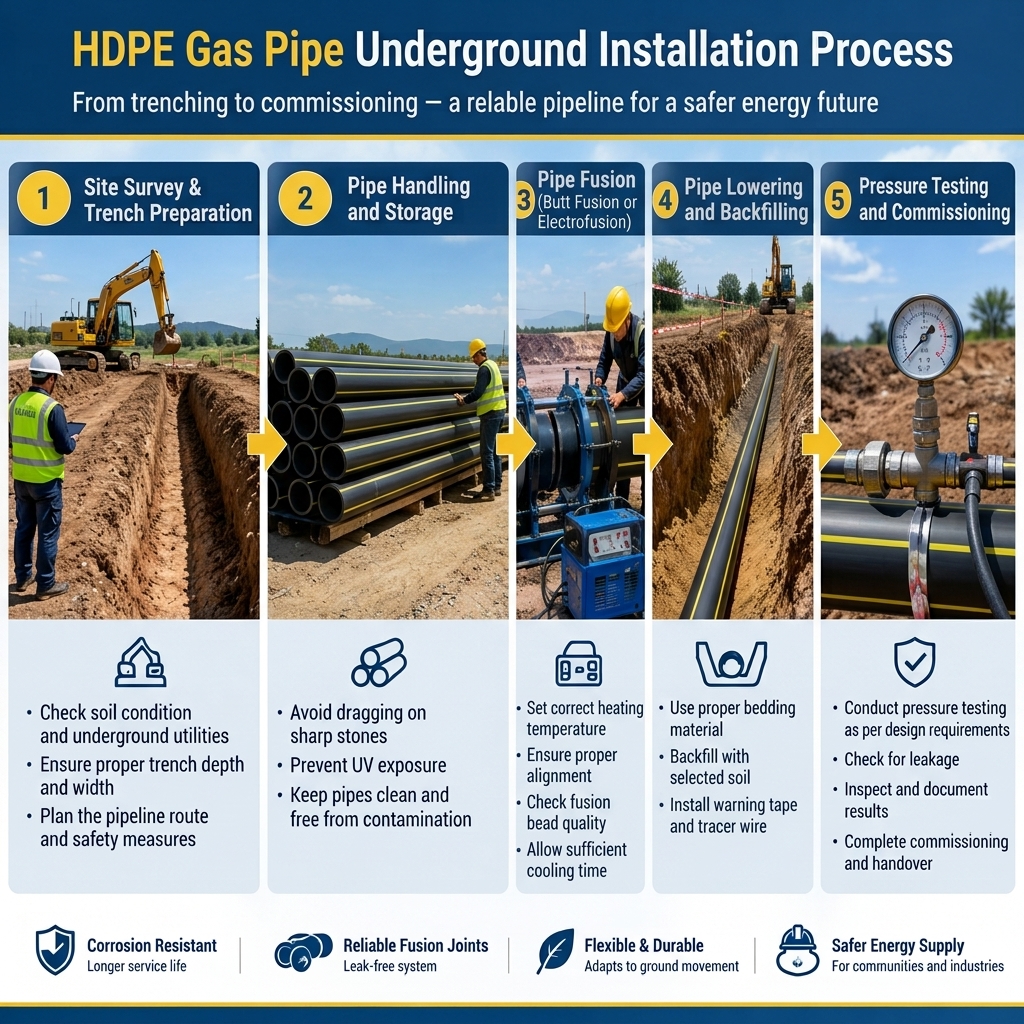
Hoe kunt u de veiligheid van de installatie van HDPE-gaspijpleidingen waarborgen? Kwaliteitscontrole richt zich op vier cruciale aspecten, die vaak de oorzaak zijn van lekkages: lasverbindingen, geulvormige ondergrond, druktesten en de keuze van SDR (Standard Draw Reduction). Deze problemen kunnen volledig worden voorkomen door correcte uitvoering.
Veelvoorkomende installatiefouten zijn wereldwijd wijdverspreid. Onjuiste lasparameters: een onjuiste temperatuur of verwarmingsduur kan ertoe leiden dat verbindingen er visueel intact uitzien, maar op termijn falen door grondverplaatsing; daarom moet er strikt volgens gecertificeerde parameterlijsten worden gelast. Slechte sleufbedding: tijdens het aanvullen kunnen scherpe stenen en holtes de pijpwand beschadigen; daarom moeten fijngestructureerde en aangestampte materialen worden gebruikt voor bedding en aanvulling rond de pijpleiding. Onvoldoende druktest: elke pijpleiding moet worden getest om aan de specificaties te voldoen; procedures mogen nooit worden ingekort of stappen overgeslagen. Onjuiste SDR-selectie: vóór het aanleggen van de pijpleiding moet de SDR11- of SDR17.6-specificatie worden gekozen op basis van de werkelijke bedrijfsdruk. Door deze vier sleutelpunten te beheersen, kan een veilige en betrouwbare installatie van HDPE-aardgaspijpleidingen worden gewaarborgd.
HDPE-aardgaspijpleidinginstallatie: een vergelijking tussen sleuf- en sleufloze constructie ?
De geschikte installatiemethode voor HDPE-gaspijpleidingen moet worden geselecteerd op basis van de locatievoorwaarden. Open sleufgraven is geschikt voor conventionele ondergrondse werken; horizontale richtingsboren (HDD) kan wegen en rivieren overschrijden zonder het oppervlak te beschadigen. HDPE-materiaal is van nature geschikt voor boorgatloze constructievereisten: de pijpsecties na warmteverbindingsverbinding blijven flexibel, waardoor ze kunnen buigen door boorgaten en uiteindelijk een lekvrije, monolithische pijplijn vormen.
|
Methode |
Toepassing |
|
Open sleuf |
Standaard ondergrondse werken |
|
Horizontaal richtingsboren |
Wegoverschrijdingen, rivieroverschrijdingen |
|
Pijpbreken |
Pijpvervanging |
Buisverbreking omvat het verbrijzelen van de oude hoofdbuis en het intrekken van de nieuwe HDPE-buis in hetzelfde kanaal, waardoor het graafgebied beperkt blijft tot de werkput. Nieuwe leidingnetwerken worden meestal aangelegd via graafwerkzaamheden; HDD-technologie (Horizontal Directional Drilling) wordt toegepast bij het oversteken van obstakels, terwijl buisvervanging vaak geschiedt via verbrokkeling. Alle drie de methoden maken gebruik van de inherente voordelen van HDPE-materiaal—met name de buigzaamheid en trekkracht van het buisgedeelte, en de sterkte van de warmtegevormde verbinding die vergelijkbaar is met die van de buiswand—waardoor HDPE-gasleidingen hun structurele integriteit behouden, ongeacht of ze via graaf- of graafloze installatie worden aangelegd.
Veelgestelde vragen over HDPE-gasbuizen: De meest gestelde vragen door ingenieurs en kopers
V1. Welk type HDPE-buis wordt gebruikt voor ondergrondse aardgasleidingen?
Ondergrondse gas hoofdleidingen en gebruikersaftakkingen maken gebruik van PE80- of PE100-polyethyleenbuizen (meestal geel of zwart met gele strepen) en voldoen aan de ISO 4437/EN 1555-normen (in Noord-Amerika wordt de ASTM D2513-norm gebruikt). PE100-buizen hebben een minimale vereiste sterkte (MRS) van 10 MPa en zijn de standaardkeuze voor nieuw aangelegde middendruk-leidingnetwerken: bij dezelfde wanddikte bieden zij een hogere nominale druk en betere weerstand tegen langzame scheurvoortplanting.
Vraag 2. Welke SDR (Standard Draw Ratio) wordt aanbevolen voor HDPE-gasleidingen?
Dit hangt af van de bedrijfsdruk. Indien de gasontwerpfactor C = 2, bedraagt de nominale druk van een PE100-SDR11-gasleiding ongeveer 10 bar; SDR11 is geschikt voor middendruk-hoofdleidingen en sleufloze aanleg. Voor lagedruknetwerken kunnen dunwandigere en goedkopere SDR17.6-leidingen worden gebruikt; indien de buiswandtemperatuur boven de 20 °C uitkomt, moet drukverlaging plaatsvinden volgens de ISO 4437-5-norm.
V4. Kunnen HDPE-gaspijpleidingen met behulp van sleufloze methoden worden geïnstalleerd?
Ja. Horizontale richtingsboren (HDD) wordt veel gebruikt om HDPE-gaspijpleidingen onder wegen, rivieren en spoorwegen te installeren: pijpsegmenten worden met thermische stomplassen aan elkaar gevoegd en vervolgens in het boorgat getrokken. De buigzaamheid van de buis zorgt ervoor dat deze zich aanpast aan het traject van het boorgat; het ontbreken van mechanische verbindingen voorkomt lekkage tijdens het trekken—iets wat stijve stalen buizen niet kunnen doen.
V5. Wat is het verschil tussen stomplassen en elektrolassen?
Beide methoden kunnen integrale gelaste verbindingen creëren met een sterkte die vergelijkbaar is met die van de pijpwand, zonder dat afdichtingen of schroefdraad nodig zijn. Bij buttfusie wordt een verwarmingsplaat gebruikt om de uiteinden van de buis te verwarmen en deze vervolgens tegen elkaar te persen — geschikt voor rechte buissecties en hoofdleidingen, snel en economisch, maar vereist een buttfusiemachine en getrainde operators. Bij elektrofusie wordt een elektrische verwarmingsdraad die in de fitting is ingebed gebruikt om de buis ter plaatse te smelten — geschikt voor aftakverbindingen, onderhoud en werk in beperkte ruimtes.