 EN
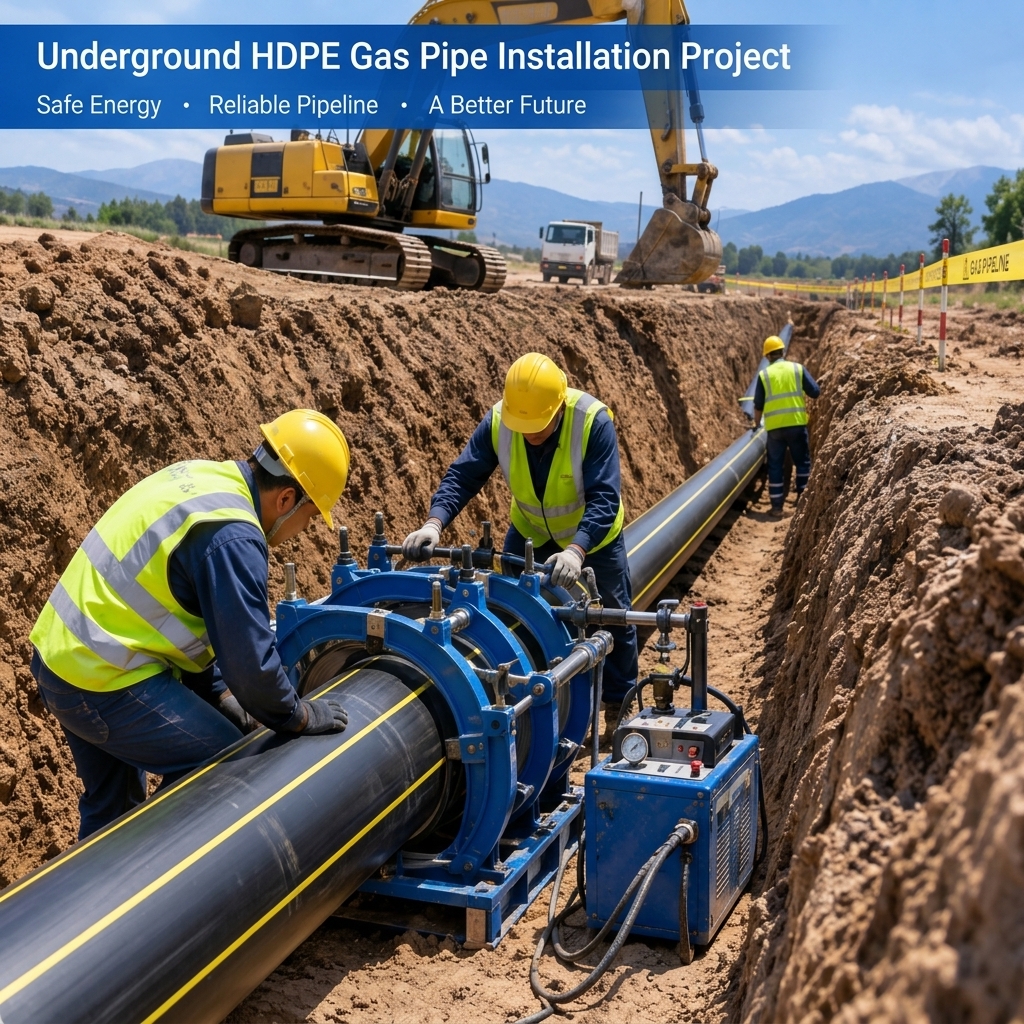
Di bawah hampir semua jalan yang dibina dalam beberapa dekad kebelakangan ini, paip utama gas yang terkubur kemungkinan besar diperbuat daripada polietilena ketumpatan tinggi (HDPE). Sejak paip polietilena pertama kali digunakan untuk penghantaran gas pada tahun 1960-an, paip gas HDPE telah menjadi pilihan piawai untuk agihan gas asli di bawah tanah. Hari ini, di Amerika Utara, Eropah, dan sebahagian besar Asia, gred polietilena berprestasi tertinggi—PE100—menjadi asas bagi kebanyakan paip utama gas baharu dan paip cabang. Reputasi ini diperoleh melalui pengalaman sebenar di persekitaran bawah tanah, bukan sekadar di dalam brosur. Suatu paip gas terkubur mesti beroperasi dengan selamat selama 50 tahun atau lebih dalam tanah yang lembap dan mengandungi bahan kimia korosif, dan polietilena lebih sesuai untuk persekitaran sedemikian berbanding mana-mana bahan paip konvensional. Keluli dan besi keluli mulur mengalami kakisan dalam kebanyakan jenis tanah dan memerlukan salutan anti-kakisan, perlindungan katodik, serta pemeriksaan berkala untuk mengekalkan jangka hayat operasinya. Sebaliknya, paip gas HDPE tidak mempunyai kelemahan-kelemahan ini. Ia sama sekali tidak terjejas oleh kakisan yang secara perlahan memusnahkan paip logam; oleh itu, syarikat utiliti yang mematuhi piawaian ISO 4437 dan ASTM D2513 kini menetapkan paip PE sebagai bahan utama yang disukai bagi kebanyakan projek agihan gas baharu.
Keyakinan orang ramai terhadap polietilena melangkaui sifat rintangan kakisan bahan ini. Sambungan paip polietilena dihasilkan melalui proses kimpalan lebur, bukan pemasangan mekanikal. Kaedah kimpalan lebur hujung (butt fusion) menyambung bahagian-bahagian paip menjadi satu bahan yang berterusan dan monolitik, manakala kimpalan lebur elektrik (electrofusion) memberi kesan yang sama pada sambungan-sambungan. Oleh itu, sambungan paip gas polietilena berketumpatan tinggi (HDPE) yang dihasilkan dengan betul adalah sekuat dinding paip itu sendiri dan tidak mengandungi gasket, ulir, atau segel mekanikal yang boleh longgar, haus, atau bocor seiring masa. Ini sebabnya jurutera gas mendakwa bahawa rangkaian PE100 yang dipasang dengan betul secara praktikalnya boleh mencapai kadar kebocoran sifar. Bahan ini juga mesra pekerja: paip HDPE boleh dibengkokkan untuk menyesuaikan kontur parit dan lengkung jejari besar tanpa memerlukan sambungan tambahan, serta mempunyai kelenturan yang mencukupi untuk menyerap anjakan tanah akibat penurunan tanah, heave ais, dan gempa bumi—faktor-faktor yang boleh menyebabkan paip logam tegar retak atau patah. Apabila digabungkan dengan teknik pembinaan tanpa parit seperti penggerudian arah mengufuk (horizontal directional drilling), polietilena telah menjadi kaedah paling rendah risiko dan paling rendah kos untuk menghantar gas kepada komuniti. Empat ciri ini menjelaskan dominasinya: rintangan kakisan, sambungan kimpalan lebur bebas kebocoran, kelenturan, dan rintangan terhadap anjakan tanah. Dalam bab-bab seterusnya, kami akan meneroka setiap ciri ini satu per satu dari perspektif aplikasi praktikal: maksudnya di dalam parit, persekitaran bawah tanah, dan semasa 50 tahun perkhidmatan akan datang.
Mengapa paip polietilena berketumpatan tinggi (HDPE) digunakan secara meluas dalam sistem penghantaran dan agihan gas asli di bawah tanah ?
Sebelum pemasangan, jurutera gas mesti membuat dua keputusan yang secara langsung mempengaruhi jangka hayat rangkaian paip: gred bahan dan ketebalan dinding. Paip PE (polietilena) diklasifikasikan berdasarkan "Kekuatan Minimum Yang Diperlukan" (MRS), iaitu keupayaan untuk menahan tekanan melingkar selama 50 tahun pada suhu 20°C (mengikut ISO 9080). PE80 mempunyai MRS sebanyak 8.0 MPa, manakala PE100 mempunyai 10.0 MPa; oleh itu, dengan ketebalan dinding yang sama, paip gas PE100 SDR11 mempunyai prestasi berkadaran yang lebih tinggi dan rintangan yang lebih kuat terhadap penyebaran retakan perlahan—mod kegagalan yang paling kritikal bagi paip gas yang dipendam. Oleh sebab itu, paip gas PE100 SDR11 telah menjadi konfigurasi lalai bagi paip utama gas tekanan sederhana yang dibina baharu, manakala PE80 terus digunakan dalam rangkaian gas tekanan rendah yang lebih lama. Pemilihan bahan dan SDR (nisbah dimensi piawai) juga mesti mematuhi peraturan gas semasa: Eropah menggunakan ISO 4437/EN 1555, dan Amerika Utara menggunakan ASTM D2513.
Bagi sistem penghantaran dan agihan gas bawah tanah, keputusan kedua ialah ketebalan dinding. SDR (Nisbah Diameter Permukaan) ditakrifkan sebagai nisbah diameter luar kepada ketebalan dinding, dan kadar tekanannya dikira menggunakan formula: MOP = 2 × MRS ÷ (C × (SDR − 1)), di mana MOP ialah tekanan operasi maksimum dan C ialah faktor penggunaan keseluruhan. Industri gas biasanya menggunakan C = 2; oleh itu, tekanan kadar untuk paip gas PE100 SDR11 adalah kira-kira 10 bar; manakala paip SDR17 atau SDR17.6 (dinding lebih nipis, kos lebih rendah) sesuai untuk penghantaran dan agihan tekanan rendah. Selain itu, dua faktor pembetulan yang sering diabaikan dalam artikel umum perlu dipertimbangkan. Yang pertama ialah faktor rekabentuk, yang mengawal tegasan lilitan pada kira-kira separuh kekuatan 50 tahun (C = 2, dan peraturan AS 49 CFR 192 menetapkan had atas sebanyak 0.4) untuk mengelakkan penyebaran retakan perlahan semasa operasi beberapa dekad. Kedua, terdapat penurunan kadar suhu, kerana semua kadar berasaskan suhu 20°C: apabila suhu melebihi 20°C, MOP mesti didarab dengan faktor penurunan kadar yang ditakrifkan dalam ISO 4437-5 (sehingga 40°C); jika nilai penurunan kadar lebih rendah daripada tekanan kerja yang diperlukan, paip dengan nilai SDR yang lebih kecil mesti dipilih (iaitu ketebalan dinding mesti ditambah). Bagi paip utama tekanan sederhana, spesifikasi akhir haruslah paip gas PE100 SDR11, dan SDR, faktor rekabentuk serta penurunan kadar suhunya telah disahkan mengikut spesifikasi semasa.
Kawalan kualiti semasa pemasangan paip gas asli HDPE ?
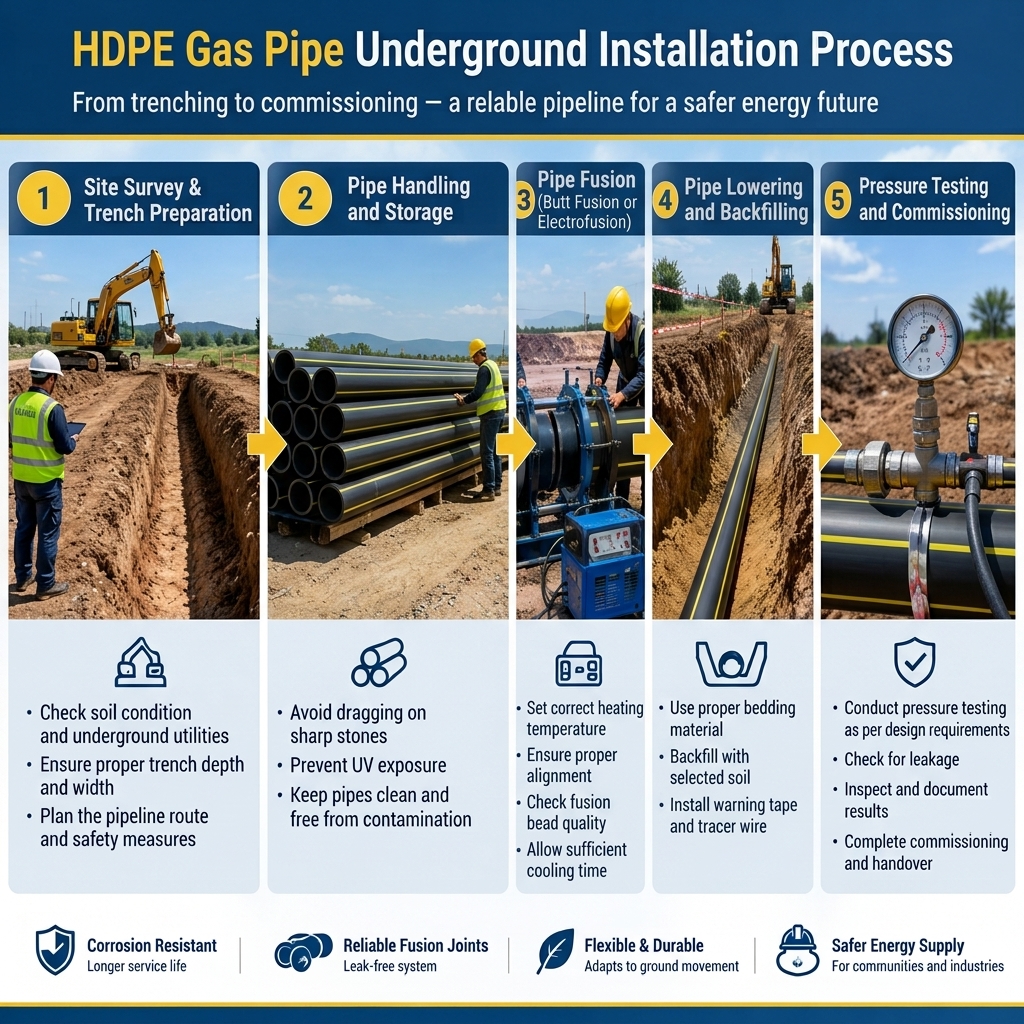
Bagaimana memastikan keselamatan pemasangan paip gas HDPE? Kawalan kualiti menumpukan kepada empat aspek utama, yang sering menjadi punca kebocoran: sambungan pelarutan, alas berlekuk, ujian tekanan, dan pemilihan SDR (Standard Draw Reduction). Masalah-masalah ini boleh dielak sepenuhnya melalui operasi yang betul.
Kesilapan pemasangan biasa berleluasa di seluruh dunia. Parameter pengimpalan yang tidak betul: Suhu atau masa pemanasan yang tidak sesuai boleh menyebabkan sambungan kelihatan utuh tetapi gagal akibat pergerakan tanah jangka panjang; oleh itu, pengimpalan mesti dilakukan secara ketat mengikut jadual parameter yang disahkan. Pelapikan longkang yang tidak memadai: Semasa penimbunan semula, batu tajam dan ruang hampa boleh merosakkan dinding paip; oleh itu, bahan berbutir halus dan padat harus digunakan untuk pelapikan dan penimbunan semula di sekitar paip. Ujian tekanan yang tidak mencukupi: Setiap paip mesti menjalani ujian untuk memenuhi spesifikasi; prosedur tidak boleh dipendekkan atau langkah-langkah dilewatkan. Pemilihan SDR yang tidak betul: Sebelum membariskan paip, spesifikasi SDR11 atau SDR17.6 harus dipilih berdasarkan tekanan kerja sebenar. Dengan mengawal empat titik utama ini, pemasangan paip gas HDPE yang selamat dan boleh dipercayai dapat dijamin.
Pemasangan paip gas HDPE: Perbandingan antara kaedah penggalian dan tanpa penggalian ?
Kaedah pemasangan paip gas HDPE yang sesuai harus dipilih berdasarkan keadaan tapak. Penggalian terbuka sesuai untuk kerja bawah tanah konvensional; teknologi pengeboran arah mengufuk (HDD) boleh merentasi jalan raya dan sungai tanpa merosakkan permukaan. Bahan HDPE secara semula jadi sesuai dengan keperluan pembinaan tanpa penggalian: bahagian-bahagian paip selepas sambungan peleburan haba kekal lentur, membolehkan ia melengkung melalui lubang bor dan akhirnya membentuk paip monolitik tanpa kebocoran.
|
Kaedah |
Permohonan |
|
Lubang terbuka |
Kerja bawah tanah piawai |
|
Pengeboran arah mengufuk |
Perentasan jalan raya, perentasan sungai |
|
Letupan paip |
Penggantian paip |
Pecahan paip melibatkan pemecahan paip utama lama dan menarik paip HDPE baharu ke dalam saluran yang sama, dengan itu menghadkan kawasan penggalian kepada lubang kerja. Rangkaian paip baharu kebanyakannya dibina menggunakan kaedah penggalian (trenching), teknologi HDD (High-Density Die-Drying) digunakan apabila melintasi halangan, manakala penggantian paip sering menggunakan kaedah pecahan (bursting). Ketiga-tiga kaedah ini bergantung pada kelebihan semula jadi bahan HDPE—iaitu kelenturan dan daya tarikan bahagian paip, serta kekuatan sambungan peleburan haba yang setara dengan dinding paip—oleh sebab itu, paip gas HDPE mengekalkan integriti strukturalnya tanpa mengira sama ada pemasangan dilakukan secara penggalian atau tanpa penggalian (trenchless).
Soalan Lazim Mengenai Paip Gas HDPE: Soalan-soalan Paling Kerap Ditanya oleh Jurutera dan Pembeli
Soalan 1. Jenis paip HDPE manakah yang digunakan untuk paip gas asli di bawah tanah?
Saluran utama gas bawah tanah dan saluran cabang pengguna menggunakan paip polietilena PE80 atau PE100 (biasanya berwarna kuning atau hitam dengan jalur kuning) dan mematuhi piawaian ISO 4437/EN 1555 (piawaian ASTM D2513 digunakan di Amerika Utara). Paip PE100 mempunyai kekuatan minimum yang diperlukan (MRS) sebanyak 10 MPa dan merupakan pilihan piawai untuk rangkaian paip bertekanan sederhana baharu: dengan ketebalan dinding yang sama, paip ini mempunyai tekanan kadar maksimum yang lebih tinggi dan rintangan yang lebih baik terhadap penyebaran retakan perlahan.
Soalan 2. Apakah Nisbah Lukisan Piawai (SDR) yang disyorkan untuk paip gas HDPE?
Ini bergantung pada tekanan operasi. Jika faktor reka bentuk gas C = 2, tekanan kadar maksimum paip gas PE100 SDR11 adalah kira-kira 10 bar; SDR11 sesuai untuk saluran utama bertekanan sederhana dan pembinaan tanpa galas. Untuk rangkaian bertekanan rendah, paip SDR17.6 dengan dinding lebih nipis dan kos lebih rendah boleh digunakan; jika suhu dinding paip melebihi 20°C, pengurangan tekanan mesti dilakukan mengikut piawaian ISO 4437-5.
Soalan 4. Bolehkah saluran paip gas HDPE dipasang dengan kaedah tanpa galur?
Ya. Teknologi pengeboran arah mendatar (HDD) biasanya digunakan untuk memasang saluran paip gas HDPE di bawah jalan raya, sungai dan landasan kereta api: bahagian-bahagian paip disambungkan melalui kimpalan buta termofusi dan kemudian ditarik ke dalam lubang bor. Kelenturan paip membolehkannya mengikut bentuk laluan lubang bor; ketiadaan sambungan mekanikal bermakna tiada kebocoran berlaku semasa penarikan—sesuatu yang tidak dapat dilakukan oleh paip keluli tegar.
Soalan 5. Apakah perbezaan antara kimpalan buta dan kimpalan elektro?
Kedua kaedah ini boleh menghasilkan sambungan kimpalan terpadu dengan kekuatan yang setara dengan dinding paip, tanpa memerlukan gasket atau ulir. Kimpalan butting menggunakan plat pemanas untuk memanaskan hujung paip dan menekannya bersama—sesuai untuk bahagian paip lurus dan saluran utama, ianya pantas dan ekonomikal, tetapi memerlukan mesin kimpalan butting dan operator yang terlatih. Kimpalan elektro menggunakan wayar pemanas elektrik yang tertanam dalam suku cadang untuk melebur paip di tempatnya—sesuai untuk sambungan cabang, penyelenggaraan, dan kerja dalam ruang terhad.