 EN
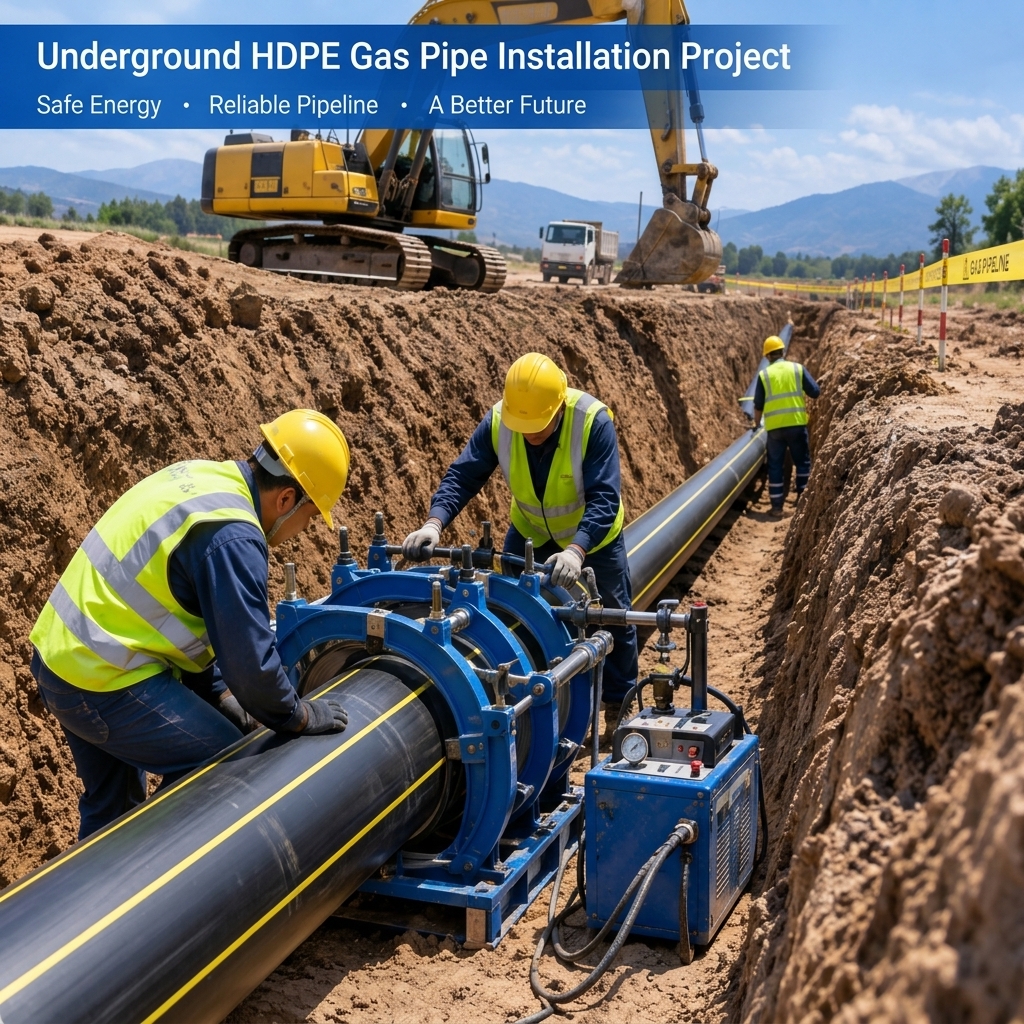
近年数十年間に建設されたほぼすべての道路の直下には、高密度ポリエチレン(HDPE)製のガス本管が埋設されている可能性が高い。ポリエチレン管は1960年代に初めてガス輸送に用いられて以来、地下天然ガス配管において標準的な選択肢となってきました。現在、北米、欧州、およびアジアの多くの地域では、最高性能を誇るポリエチレン等級「PE100」が、新設されるガス本管および分岐管のほとんどを支えています。この評価は、パンフレットではなく、実際の地下環境で得られたものです。埋設されたガス配管は、湿気を含み化学的に腐食性のある土壌中で50年以上にわたり安全に稼働し続けなければなりませんが、ポリエチレンはこうした環境に対して、従来のいかなる配管材料よりも優れた適合性を示します。鋼管や球状黒鉛鋳鉄管は、ほとんどの土壌中で腐食が進行するため、防食コーティングや犠牲アノードによる電気防食、そして定期的な点検を要します。これに対し、HDPEガス管にはこうした弱点が一切ありません。金属管を徐々に破壊していく腐食の影響をまったく受けないため、ISO 4437およびASTM D2513規格を遵守する公益事業体では、現在、新設ガス配管工事のほとんどにおいてポリエチレン管を最適な材料として指定しています。
ポリエチレンに対する人々の信頼は、その耐食性をはるかに超えています。接合部は機械的に組み立てるのではなく、溶融接合で作られます。対接溶融接合では、パイプの各セクションを連続的かつ一体的な材質へと溶着し、電気溶着接合では、継手部に同様の効果をもたらします。このため、適切に製造された高密度ポリエチレン(HDPE)ガス用配管の接合部は、パイプ本体の壁面と同等の強度を持ち、経年劣化や緩み、漏れを引き起こす可能性のあるガスケット、ねじ、機械式シールといった部品を一切使用しません。そのため、ガス技術者は、正しく施工されたPE100配管ネットワークは実質的にゼロ漏れを達成できると主張しています。また、作業者にとっても扱いやすい素材です。HDPEパイプは、溝の形状や大半径のカーブに沿って曲げることができ、追加の継手を必要としません。さらに、地盤の沈下、凍上、地震などによる地盤変位を十分に吸収できる柔軟性も備えており、こうした要因で脆い金属パイプがひび割れたり破断したりするのとは対照的です。水平方向掘削などの非開削工法と組み合わせることで、ポリエチレンは地域社会へのガス供給において、リスクが最も低く、コストも最も低い方法となりました。こうした4つの特性——耐食性、漏れのない溶融接合、柔軟性、および地盤変位への耐性——が、ポリエチレンの支配的地位を支えています。以降の章では、これらの特性をそれぞれ実務的な観点から順に詳しく解説します。つまり、現場の溝内や地下環境、そして今後50年にわたる運用期間において、それぞれが実際にどのような意味を持つのかを明らかにしていきます。
高密度ポリエチレン(HDPE)管が、地下の天然ガス輸送・配給システムで広く使用される理由は何ですか? ?
設置前に、ガス技術者は配管ネットワークの寿命に直接影響を与える2つの判断を下す必要があります。すなわち、材質の等級と管壁厚です。ポリエチレン(PE)管は、「最低所要強度(MRS:Minimum Required Strength)」に基づいて分類されます。これは、20°Cで50年間にわたって周方向応力に耐えられる能力を示すものであり(ISO 9080に基づく)、PE80は8.0 MPa、PE100は10.0 MPaのMRS値を持ちます。したがって、同一の管壁厚を用いる場合、PE100 SDR11ガス管は、より高い許容性能と、埋設ガス管において最も重大な破損モードである「ゆっくり亀裂進展(SCG:Slow Crack Growth)」に対する優れた耐性を有します。このため、新設の中圧ガス幹線配管では、PE100 SDR11ガス管が標準仕様となっています。一方、旧式の低圧ネットワークでは、引き続きPE80が使用されています。また、材質選定およびSDR(標準寸法比)は、現行のガス関連規制にも適合する必要があります。欧州ではISO 4437/EN 1555が、北米ではASTM D2513が適用されます。
地下ガス輸送・配給システムにおいて、2つ目の設計決定事項は管壁厚さである。SDR(標準寸法比:Standard Dimension Ratio)とは、外径と管壁厚さの比を表すものであり、その耐圧性能(最大作動圧力:MOP)は次の式で算出される:MOP = 2 × MRS ÷ (C × (SDR − 1))。ここで、Cは総合利用係数(総合安全係数)である。ガス業界では通常C=2が採用されており、この場合、PE100製SDR11ガス用ポリエチレン管の公称耐圧は約10バールとなる。一方、管壁が薄くコストが低いSDR17またはSDR17.6のパイプラインは、低圧域の輸送・配給に適している。さらに、一般の解説記事では見落とされがちな2つの補正係数を考慮する必要がある。1つ目は設計係数であり、50年強度の約半分程度の周方向応力を制御することで、長期間の運用中に発生する可能性のあるゆっくりとした亀裂進展(SCG:Slow Crack Growth)を防止するものである(C=2、米国49 CFR 192規則では上限値が0.4と定められている)。2つ目は温度降格係数(温度補正係数)であり、すべての耐圧性能は20℃を基準としているため、使用温度が20℃を超える場合には、ISO 4437-5に定められた降格係数をMOPに乗じる必要がある(最高40℃まで対応)。もし降格後の許容圧力が実際の使用圧力に満たない場合は、SDR値のより小さい(つまり管壁厚さのより大きい)パイプを選定しなければならない。中圧幹線パイプラインの場合、最終的な仕様はPE100製SDR11ガス用ポリエチレン管とし、そのSDR、設計係数および温度降格係数は、現行の規格に基づきすべて検証済みである。
HDPE製天然ガス用パイプラインの敷設時の品質管理 ?
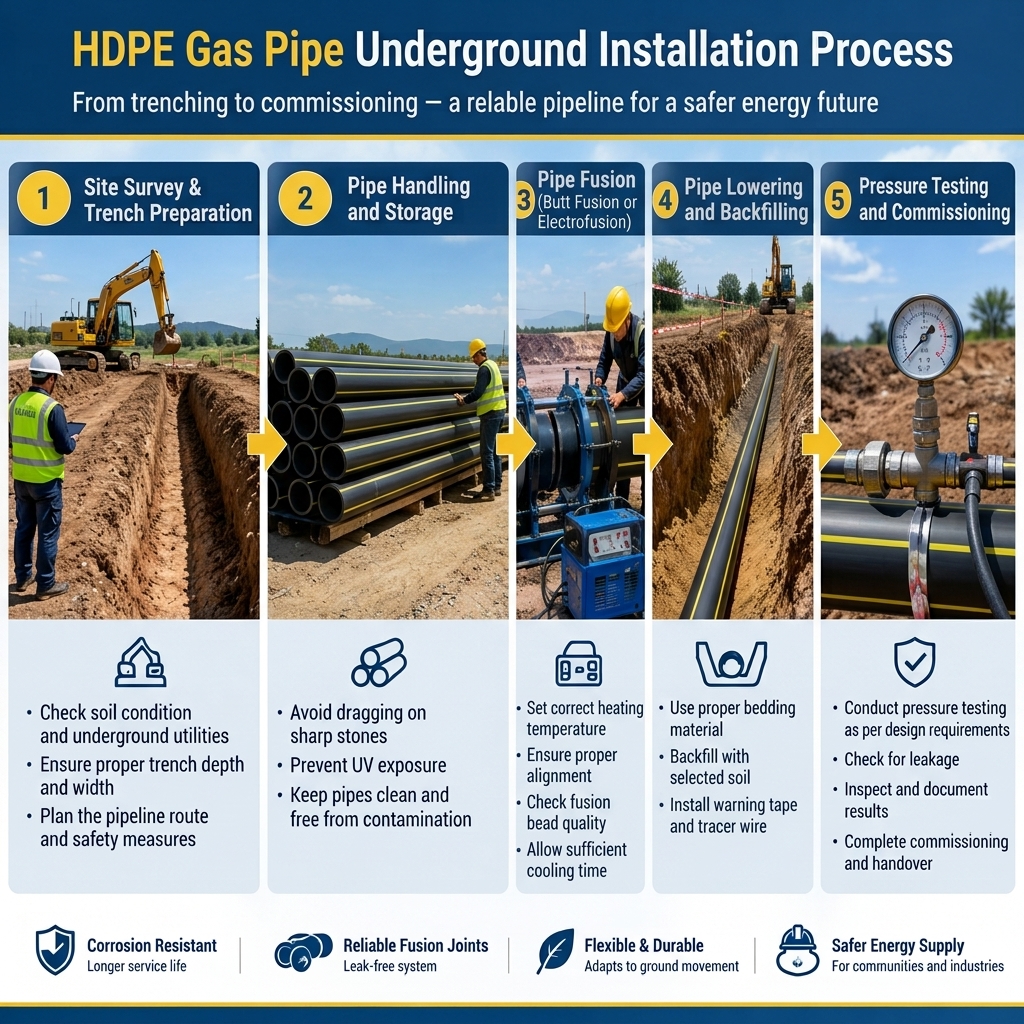
HDPEガスパイプラインの敷設安全性を確保するには?品質管理は、漏れの原因となりやすい4つの要点に集中します。すなわち、溶接継手、溝状の敷設路盤、耐圧試験、およびSDR(標準引張減肉率)の選定です。これらの問題は、適切な施工によって完全に回避できます。
世界中で、一般的な施工ミスが頻発しています。①溶接条件の不適切さ:温度や加熱時間が不適切だと、一見して継手部は健全に見えても、長期的な地盤変動により破損する可能性があります。したがって、溶接は認定された条件表に厳密に従って行う必要があります。②溝底の敷き込み不良:埋戻し時に鋭利な石や空隙がパイプ本体を損傷するおそれがあります。そのため、パイプライン周辺の敷き込みおよび埋戻しには、細粒で締め固められた材料を用いる必要があります。③耐圧試験の不十分さ:すべてのパイプラインは仕様に適合することを確認するための試験を実施しなければなりません。手順を省略したり、工程を飛ばしたりすることは絶対に許されません。④SDRの選択誤り:パイプライン敷設前に、実際の作業圧力に応じてSDR11またはSDR17.6のいずれかを適切に選定する必要があります。これらの4つの要点を確実に管理することで、HDPE製天然ガス用パイプラインの安全かつ信頼性の高い施工が確保されます。
HDPEガスパイプラインの施工方法:開削工法と非開削工法の比較 ?
適切なHDPEガス配管の施工方法は、現場の状況に応じて選定する必要があります。オープン・トレンチ工法(開削工法)は、従来型の地下工事に適しています。一方、水平方向掘削(HDD)技術は、地表面を損なうことなく道路や河川を横断できます。HDPE材は、非開削施工の要件に自然に適合します。熱融着接合後の管材は柔軟性を保ったままとなり、ボーリング孔内での曲げ施工が可能で、最終的に漏れのない一体構造の配管を形成します。
|
方法 |
応用分野 |
|
オープントレンチ |
標準的な地下工事 |
|
水平方向掘削(HDD) |
道路横断・河川横断 |
|
パイプバースト工法 |
パイプ更新工法 |
パイプバースティング工法では、既存の本管を破砕し、その同じ路盤内に新しいHDPE管を引き込みます。これにより、掘削範囲は作業坑に限定されます。新規の配管ネットワークは主に開削工法で構築されますが、障害物を横断する際にはHDD(ホリゾンタル・ダイレクショナル・ドリリング)技術が用いられます。一方、既設管の更新には、しばしばバースティング工法が採用されます。これら3つの工法はいずれも、HDPE材が持つ固有の特性——すなわち、管体の柔軟性と引張強度、および熱融着継手の強度が管体と同等であるという点——に依拠しています。このため、開削工法でも非開削工法でも、HDPEガス管は構造的整合性を保ち続けます。
HDPEガス管に関するよくあるご質問:エンジニアおよびバイヤーから最も多く寄せられる質問
Q1.地中埋設用天然ガス配管に使用されるHDPE管の種類は何ですか?
地下ガス本管およびユーザー分岐管には、PE80またはPE100のポリエチレン管(通常は黄色または黄色の縞模様入り黒色)が用いられ、ISO 4437/EN 1555規格に適合しています(北米ではASTM D2513規格が適用されます)。PE100管は最低要求強度(MRS)が10 MPaであり、新設の中圧配管網において標準的に採用される管材です。同一の管肉厚において、許容耐圧が高く、遅延亀裂進展に対する抵抗性も優れています。
Q2.HDPE製ガス配管に推奨されるSDR(標準引張比)はどれですか?
使用圧力によって異なります。ガス設計係数C=2の場合、PE100管のSDR11配管の許容耐圧は約10 barとなります。SDR11は中圧本管および非開削工法に適しています。低圧配管網では、管肉を薄くしたコスト効率のよいSDR17.6配管が使用可能です。ただし、管壁温度が20℃を超える場合は、ISO 4437-5規格に基づき耐圧を降圧する必要があります。
Q4. HDPEガス配管は、非開削工法で施工できますか?
はい。水平方向掘削(HDD)技術が、道路・河川・鉄道の下へのHDPEガス配管の敷設に広く用いられています。パイプを熱融着バット溶接で継ぎ合わせた後、ボーリング孔に引き込みます。HDPEパイプの柔軟性により、ボーリング孔の経路に沿って曲がることができ、また機械式継手がないため引込時の漏れが生じません。これは剛性のある鋼管では実現できない特長です。
Q5. バット溶接と電融着の違いは何ですか?
どちらの方法も、ガスケットやねじを使用せずに、パイプ本体と同等の強度を有する一体型溶接継手を作成できます。バットフュージョン(対接溶接)は、加熱プレートでパイプ端面を加熱し、その後圧着する方法で、直管部や幹線パイプラインに適しています。作業が速く経済的ですが、専用のバットフュージョン機器と訓練を受けたオペレーターが必要です。一方、エレクトロフュージョン(電気溶接)は、継手内に埋め込まれた電熱線によりパイプを現場で溶融させる方法で、分岐接続や保守作業、狭小空間での施工に適しています。