 EN
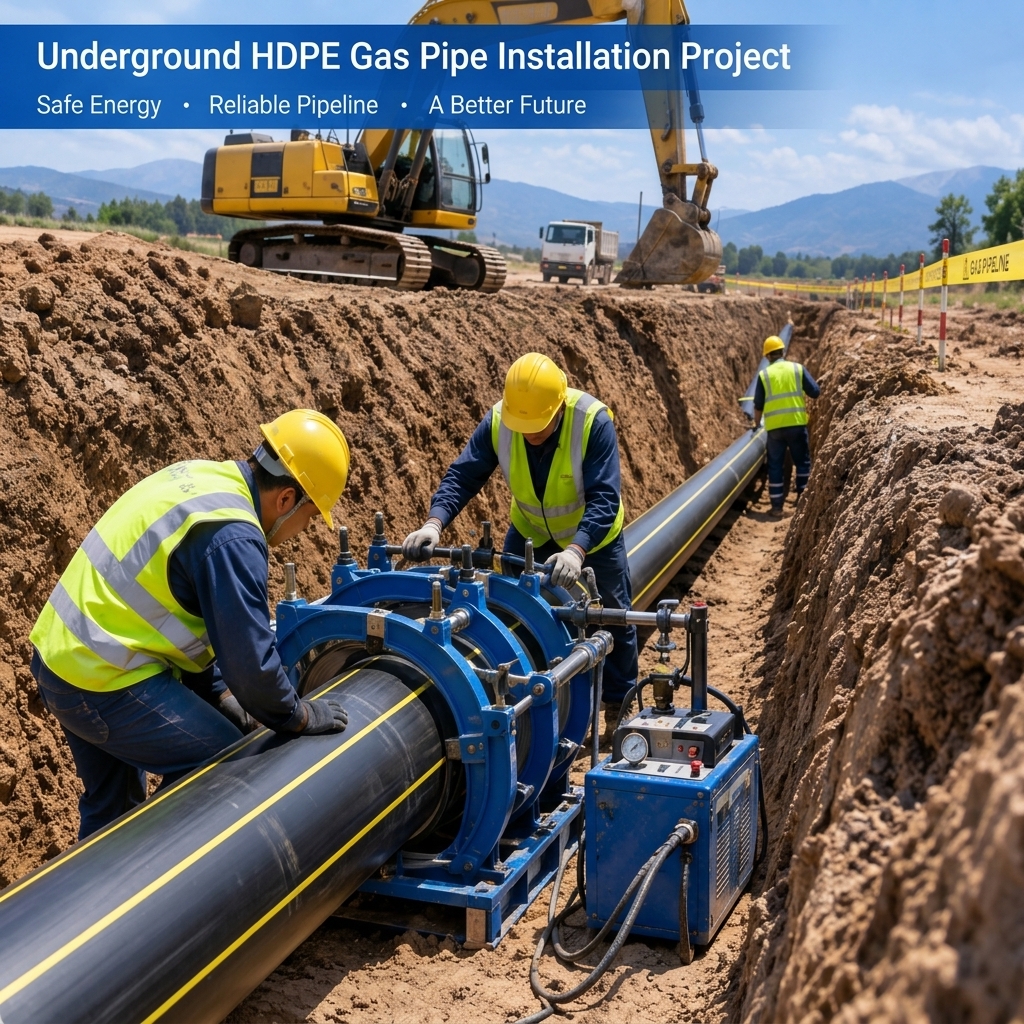
Dưới hầu hết mọi con đường được xây dựng trong vài thập kỷ gần đây, các đường ống dẫn khí chôn ngầm thường làm bằng polyethylene mật độ cao (HDPE). Kể từ khi ống polyethylene lần đầu tiên được sử dụng để vận chuyển khí vào những năm 1960, ống dẫn khí HDPE đã trở thành lựa chọn tiêu chuẩn cho hệ thống phân phối khí tự nhiên ngầm. Ngày nay, tại Bắc Mỹ, châu Âu và phần lớn châu Á, loại polyethylene hiệu suất cao nhất—PE100—được sử dụng cho phần lớn các đường ống dẫn khí mới và các đường nhánh. Danh tiếng này được xây dựng dựa trên thực tế vận hành dưới lòng đất, chứ không chỉ trên các tài liệu quảng cáo. Một đường ống dẫn khí chôn ngầm phải hoạt động an toàn trong ít nhất 50 năm hoặc lâu hơn trong điều kiện đất ẩm và có tính ăn mòn hóa học, và polyethylene phù hợp hơn bất kỳ vật liệu ống thông thường nào trong môi trường này. Thép và gang dẻo bị ăn mòn trong hầu hết các loại đất và đòi hỏi lớp phủ chống ăn mòn, bảo vệ catốt cũng như kiểm tra định kỳ để duy trì tuổi thọ sử dụng. Ngược lại, ống dẫn khí HDPE không mắc những nhược điểm này. Chúng hoàn toàn không bị ảnh hưởng bởi hiện tượng ăn mòn—thứ dần phá hủy các ống kim loại—do đó các công ty tiện ích tuân thủ tiêu chuẩn ISO 4437 và ASTM D2513 hiện nay đều xác định ống PE là vật liệu ưu tiên cho phần lớn các dự án phân phối khí mới.
Sự tin tưởng của người dân đối với polyethylene vượt xa khả năng chống ăn mòn của nó. Các mối nối của vật liệu này được hàn nóng chảy, chứ không được lắp ráp bằng cơ học. Hàn nóng chảy đầu đối đầu (butt fusion) nối các đoạn ống thành một khối liên tục, đồng nhất, trong khi hàn nóng chảy điện trở (electrofusion) đạt được hiệu quả tương tự trên các phụ kiện. Do đó, các mối nối ống dẫn khí làm từ polyethylene mật độ cao (HDPE) loại PE100, nếu được sản xuất đúng cách, có độ bền ngang bằng với thành ống và hoàn toàn không sử dụng gioăng, ren hay các loại phớt cơ học—những thành phần có thể bị lỏng lẻo, lão hóa hoặc rò rỉ theo thời gian. Đây chính là lý do kỹ sư khí đốt khẳng định rằng một mạng lưới PE100 được lắp đặt đúng cách gần như có thể đạt mức rò rỉ bằng không. Vật liệu này cũng thân thiện với người lao động: ống HDPE có thể uốn cong để phù hợp với hình dạng rãnh đào và các cung cong bán kính lớn mà không cần thêm bất kỳ phụ kiện nào, đồng thời đủ linh hoạt để hấp thụ sự dịch chuyển của mặt đất do hiện tượng lún đất, nâng lên do đóng băng hoặc động đất—những yếu tố khiến ống kim loại cứng nhắc dễ nứt vỡ hoặc gãy. Khi kết hợp với các kỹ thuật thi công không đào mở như khoan định hướng ngang (horizontal directional drilling), polyethylene đã trở thành giải pháp dẫn khí đến cộng đồng với rủi ro thấp nhất và chi phí thấp nhất. Bốn đặc tính này giải thích vị thế thống trị của nó: khả năng chống ăn mòn, các mối nối hàn nóng chảy không rò rỉ, độ linh hoạt và khả năng chịu đựng sự dịch chuyển của mặt đất. Trong các chương tiếp theo, chúng ta sẽ lần lượt khám phá từng đặc tính này dưới góc nhìn ứng dụng thực tiễn: ý nghĩa của chúng trong rãnh đào, môi trường ngầm và suốt 50 năm vận hành tiếp theo.
Tại sao ống polyethylene mật độ cao (HDPE) được sử dụng rộng rãi trong các hệ thống truyền tải và phân phối khí tự nhiên ngầm ?
Trước khi lắp đặt, kỹ sư khí đốt phải đưa ra hai quyết định ảnh hưởng trực tiếp đến tuổi thọ của mạng lưới đường ống: cấp độ vật liệu và độ dày thành ống. Đường ống PE (polyethylene) được phân loại dựa trên "Cường độ yêu cầu tối thiểu" (MRS), tức là khả năng chịu ứng suất vòng trong 50 năm ở nhiệt độ 20°C (theo tiêu chuẩn ISO 9080). PE80 có MRS là 8,0 MPa, trong khi PE100 có MRS là 10,0 MPa; do đó, với cùng độ dày thành ống, đường ống khí PE100 SDR11 có hiệu suất định mức cao hơn và khả năng chống lan truyền nứt chậm mạnh hơn — chế độ hỏng nghiêm trọng nhất đối với đường ống khí chôn ngầm. Vì lý do này, đường ống khí PE100 SDR11 đã trở thành cấu hình mặc định cho các đường ống chính khí áp lực trung bình mới xây dựng, trong khi PE80 vẫn tiếp tục được sử dụng trong các mạng lưới khí áp lực thấp cũ. Việc lựa chọn vật liệu và tỷ số kích thước tiêu chuẩn (SDR) cũng phải tuân thủ các quy định khí đốt hiện hành: châu Âu áp dụng ISO 4437/EN 1555, còn Bắc Mỹ áp dụng ASTM D2513.
Đối với các hệ thống truyền tải và phân phối khí ngầm, quyết định thứ hai là độ dày thành ống. SDR (tỷ số đường kính ngoài trên độ dày thành) được định nghĩa là tỷ lệ giữa đường kính ngoài và độ dày thành; áp suất làm việc tối đa (MOP) của ống được tính theo công thức: MOP = 2 × MRS / (C × (SDR − 1)), trong đó MOP là áp suất vận hành tối đa và C là hệ số sử dụng tổng. Ngành công nghiệp khí thường sử dụng C = 2; do đó, áp suất định mức của đường ống dẫn khí PE100 SDR11 vào khoảng 10 bar; trong khi các đường ống SDR17 hoặc SDR17.6 (thành mỏng hơn, chi phí thấp hơn) thích hợp cho truyền tải và phân phối ở áp suất thấp. Ngoài ra, cần xem xét hai hệ số hiệu chỉnh thường bị bỏ qua trong các bài viết chung. Thứ nhất là hệ số thiết kế, nhằm kiểm soát ứng suất vòng tại mức khoảng một nửa cường độ sau 50 năm (C = 2; quy định 49 CFR 192 của Hoa Kỳ quy định giới hạn trên là 0,4), nhằm ngăn ngừa sự lan truyền từ từ của vết nứt trong suốt nhiều thập kỷ vận hành. Thứ hai là hệ số giảm tải nhiệt độ, vì mọi giá trị định mức đều dựa trên điều kiện 20°C: khi nhiệt độ vượt quá 20°C, MOP phải được nhân với hệ số giảm tải được quy định trong tiêu chuẩn ISO 4437-5 (áp dụng đến 40°C); nếu giá trị giảm tải thấp hơn áp suất làm việc yêu cầu, phải chọn loại ống có giá trị SDR nhỏ hơn (tức là tăng độ dày thành). Đối với các đường ống chính áp suất trung bình, thông số kỹ thuật cuối cùng nên là đường ống dẫn khí PE100 SDR11, và SDR, hệ số thiết kế cũng như hệ số giảm tải nhiệt độ của nó đều đã được xác minh phù hợp với các quy định hiện hành.
Kiểm soát chất lượng trong quá trình lắp đặt đường ống dẫn khí tự nhiên HDPE ?
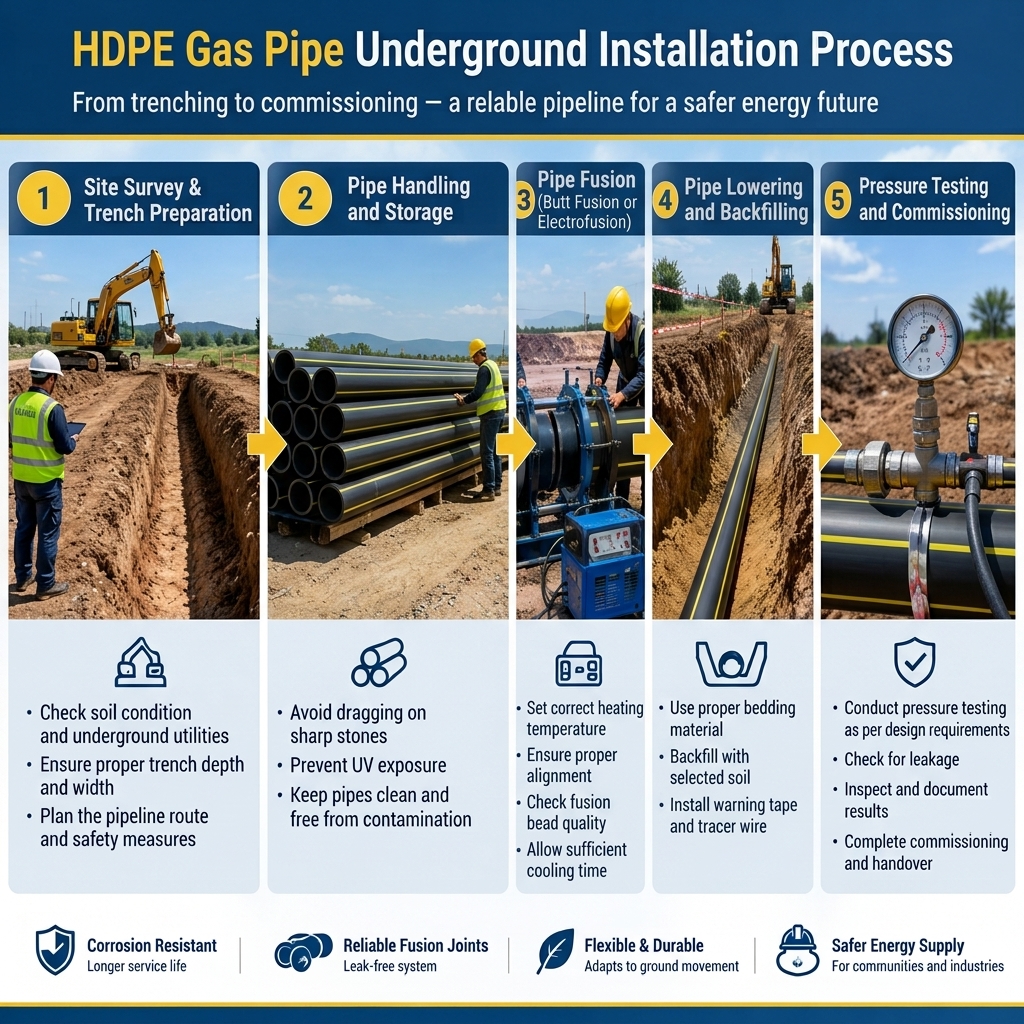
Làm thế nào để đảm bảo an toàn trong quá trình lắp đặt đường ống dẫn khí HDPE? Kiểm soát chất lượng tập trung vào bốn khía cạnh then chốt — thường là nguyên nhân gây rò rỉ: mối hàn nóng chảy, lớp đệm rãnh, thử áp lực và lựa chọn SDR (Standard Draw Reduction). Những vấn đề này có thể được tránh hoàn toàn thông qua thao tác đúng cách.
Các lỗi lắp đặt phổ biến xảy ra trên toàn cầu. Thông số hàn không đúng: Nhiệt độ hoặc thời gian gia nhiệt không phù hợp có thể khiến các mối nối trông nguyên vẹn nhưng thực tế lại thất bại do chuyển động mặt đất kéo dài; do đó, việc hàn phải được thực hiện nghiêm ngặt theo bảng thông số đã được chứng nhận. Lớp đệm đáy rãnh kém: Trong quá trình lấp lại, các viên đá sắc nhọn và khoảng trống có thể làm hư hại thành ống; vì vậy, cần sử dụng vật liệu có hạt mịn và đã được đầm chặt để làm lớp đệm và lấp quanh đường ống. Thử áp lực không đủ: Mỗi đường ống đều phải được thử nghiệm để đáp ứng các tiêu chuẩn quy định; các quy trình này tuyệt đối không được rút ngắn hoặc bỏ qua bất kỳ bước nào. Lựa chọn SDR không đúng: Trước khi lắp đặt đường ống, cần lựa chọn thông số SDR11 hoặc SDR17.6 dựa trên áp suất làm việc thực tế. Bằng cách kiểm soát bốn điểm then chốt này, việc lắp đặt đường ống khí tự nhiên HDPE an toàn và đáng tin cậy có thể được đảm bảo.
Lắp đặt đường ống khí HDPE: So sánh giữa phương pháp đào rãnh và phương pháp không đào rãnh ?
Phương pháp lắp đặt đường ống dẫn khí HDPE phù hợp cần được lựa chọn dựa trên điều kiện hiện trường. Đào rãnh hở thích hợp cho các công trình ngầm thông thường; công nghệ khoan định hướng ngang (HDD) có thể vượt qua đường bộ và sông mà không làm hư hại bề mặt. Vật liệu HDPE vốn dĩ đáp ứng tốt yêu cầu thi công không đào rãnh: các đoạn ống sau khi nối bằng phương pháp hàn nhiệt vẫn giữ được độ linh hoạt, cho phép uốn cong khi đi qua lỗ khoan và cuối cùng hình thành một đường ống liền khối không rò rỉ.
|
Phương pháp |
Ứng dụng |
|
Mương hở |
Công trình ngầm tiêu chuẩn |
|
Khoan định hướng ngang |
Vượt đường bộ, vượt sông |
|
Phương pháp nổ ống |
Thay thế ống |
Phương pháp nổ ống bao gồm việc phá vỡ ống chính cũ và kéo ống HDPE mới vào cùng rãnh, do đó giới hạn diện tích đào chỉ ở hố thi công. Các mạng lưới đường ống mới chủ yếu được xây dựng bằng phương pháp đào rãnh; công nghệ HDD (Horizontal Directional Drilling) được sử dụng khi vượt qua chướng ngại vật, trong khi việc thay thế ống thường áp dụng phương pháp nổ ống. Cả ba phương pháp này đều dựa vào những ưu điểm vốn có của vật liệu HDPE—cụ thể là độ linh hoạt và khả năng kéo của đoạn ống, cũng như độ bền của mối nối hàn nhiệt tương đương với thành ống—đây là lý do vì sao các đường ống dẫn khí HDPE luôn duy trì được độ nguyên vẹn cấu trúc bất kể được lắp đặt theo phương pháp đào rãnh hay không đào rãnh.
Các câu hỏi thường gặp về ống dẫn khí HDPE: Những câu hỏi được kỹ sư và người mua đặt nhiều nhất
Câu hỏi 1. Loại ống HDPE nào được sử dụng cho đường ống dẫn khí thiên nhiên ngầm?
Các đường ống dẫn khí chính ngầm và các đường ống nhánh đến người sử dụng sử dụng ống polyethylene PE80 hoặc PE100 (thường có màu vàng hoặc đen với sọc vàng) và tuân thủ tiêu chuẩn ISO 4437/EN 1555 (tiêu chuẩn ASTM D2513 được áp dụng tại Bắc Mỹ). Ống PE100 có độ bền tối thiểu yêu cầu (MRS) là 10 MPa và là lựa chọn tiêu chuẩn cho các mạng lưới đường ống trung áp mới xây dựng: với cùng độ dày thành ống, chúng có áp suất định mức cao hơn và khả năng chống lan truyền nứt chậm tốt hơn.
Câu hỏi 2. Tỷ số kéo tiêu chuẩn (SDR) nào được khuyến nghị cho đường ống dẫn khí HDPE?
Điều này phụ thuộc vào áp suất vận hành. Nếu hệ số thiết kế khí C = 2, áp suất định mức của đường ống dẫn khí PE100 có SDR11 khoảng 10 bar; SDR11 phù hợp cho các đường ống chính trung áp và thi công không đào hào. Đối với mạng lưới áp suất thấp, có thể sử dụng các đường ống SDR17.6 có thành mỏng hơn và chi phí thấp hơn; nếu nhiệt độ thành ống vượt quá 20°C, phải giảm áp theo tiêu chuẩn ISO 4437-5.
Câu hỏi 4. Có thể lắp đặt đường ống dẫn khí HDPE bằng các phương pháp không đào rãnh không?
Có. Công nghệ khoan định hướng ngang (HDD) thường được sử dụng để lắp đặt đường ống dẫn khí HDPE dưới đường bộ, sông và đường sắt: các đoạn ống được nối với nhau bằng phương pháp hàn đối đầu nhiệt độ cao, sau đó được kéo vào lỗ khoan. Độ linh hoạt của ống cho phép nó uốn theo đường đi của lỗ khoan; việc không có mối nối cơ học giúp loại bỏ nguy cơ rò rỉ trong quá trình kéo — điều mà các ống thép cứng không thể đáp ứng.
Câu hỏi 5. Sự khác biệt giữa hàn đối đầu và hàn điện trở là gì?
Cả hai phương pháp đều có thể tạo ra các mối nối hàn liền khối có độ bền tương đương với thành ống, không cần sử dụng gioăng hay ren. Hàn đối đầu sử dụng một tấm gia nhiệt để làm nóng hai đầu ống rồi ép chúng lại với nhau—phù hợp cho các đoạn ống thẳng và đường ống chính, phương pháp này nhanh chóng và kinh tế, nhưng đòi hỏi máy hàn đối đầu và người vận hành được đào tạo bài bản. Hàn điện trở sử dụng dây đốt điện được tích hợp sẵn trong phụ kiện để làm nóng chảy ống tại chỗ—phù hợp cho các mối nối rẽ nhánh, bảo trì và thi công trong không gian hạn chế.