 EN
Installationsguide för HDPE-bewätningsrör: grävning av dikar, värmsmältning och provning
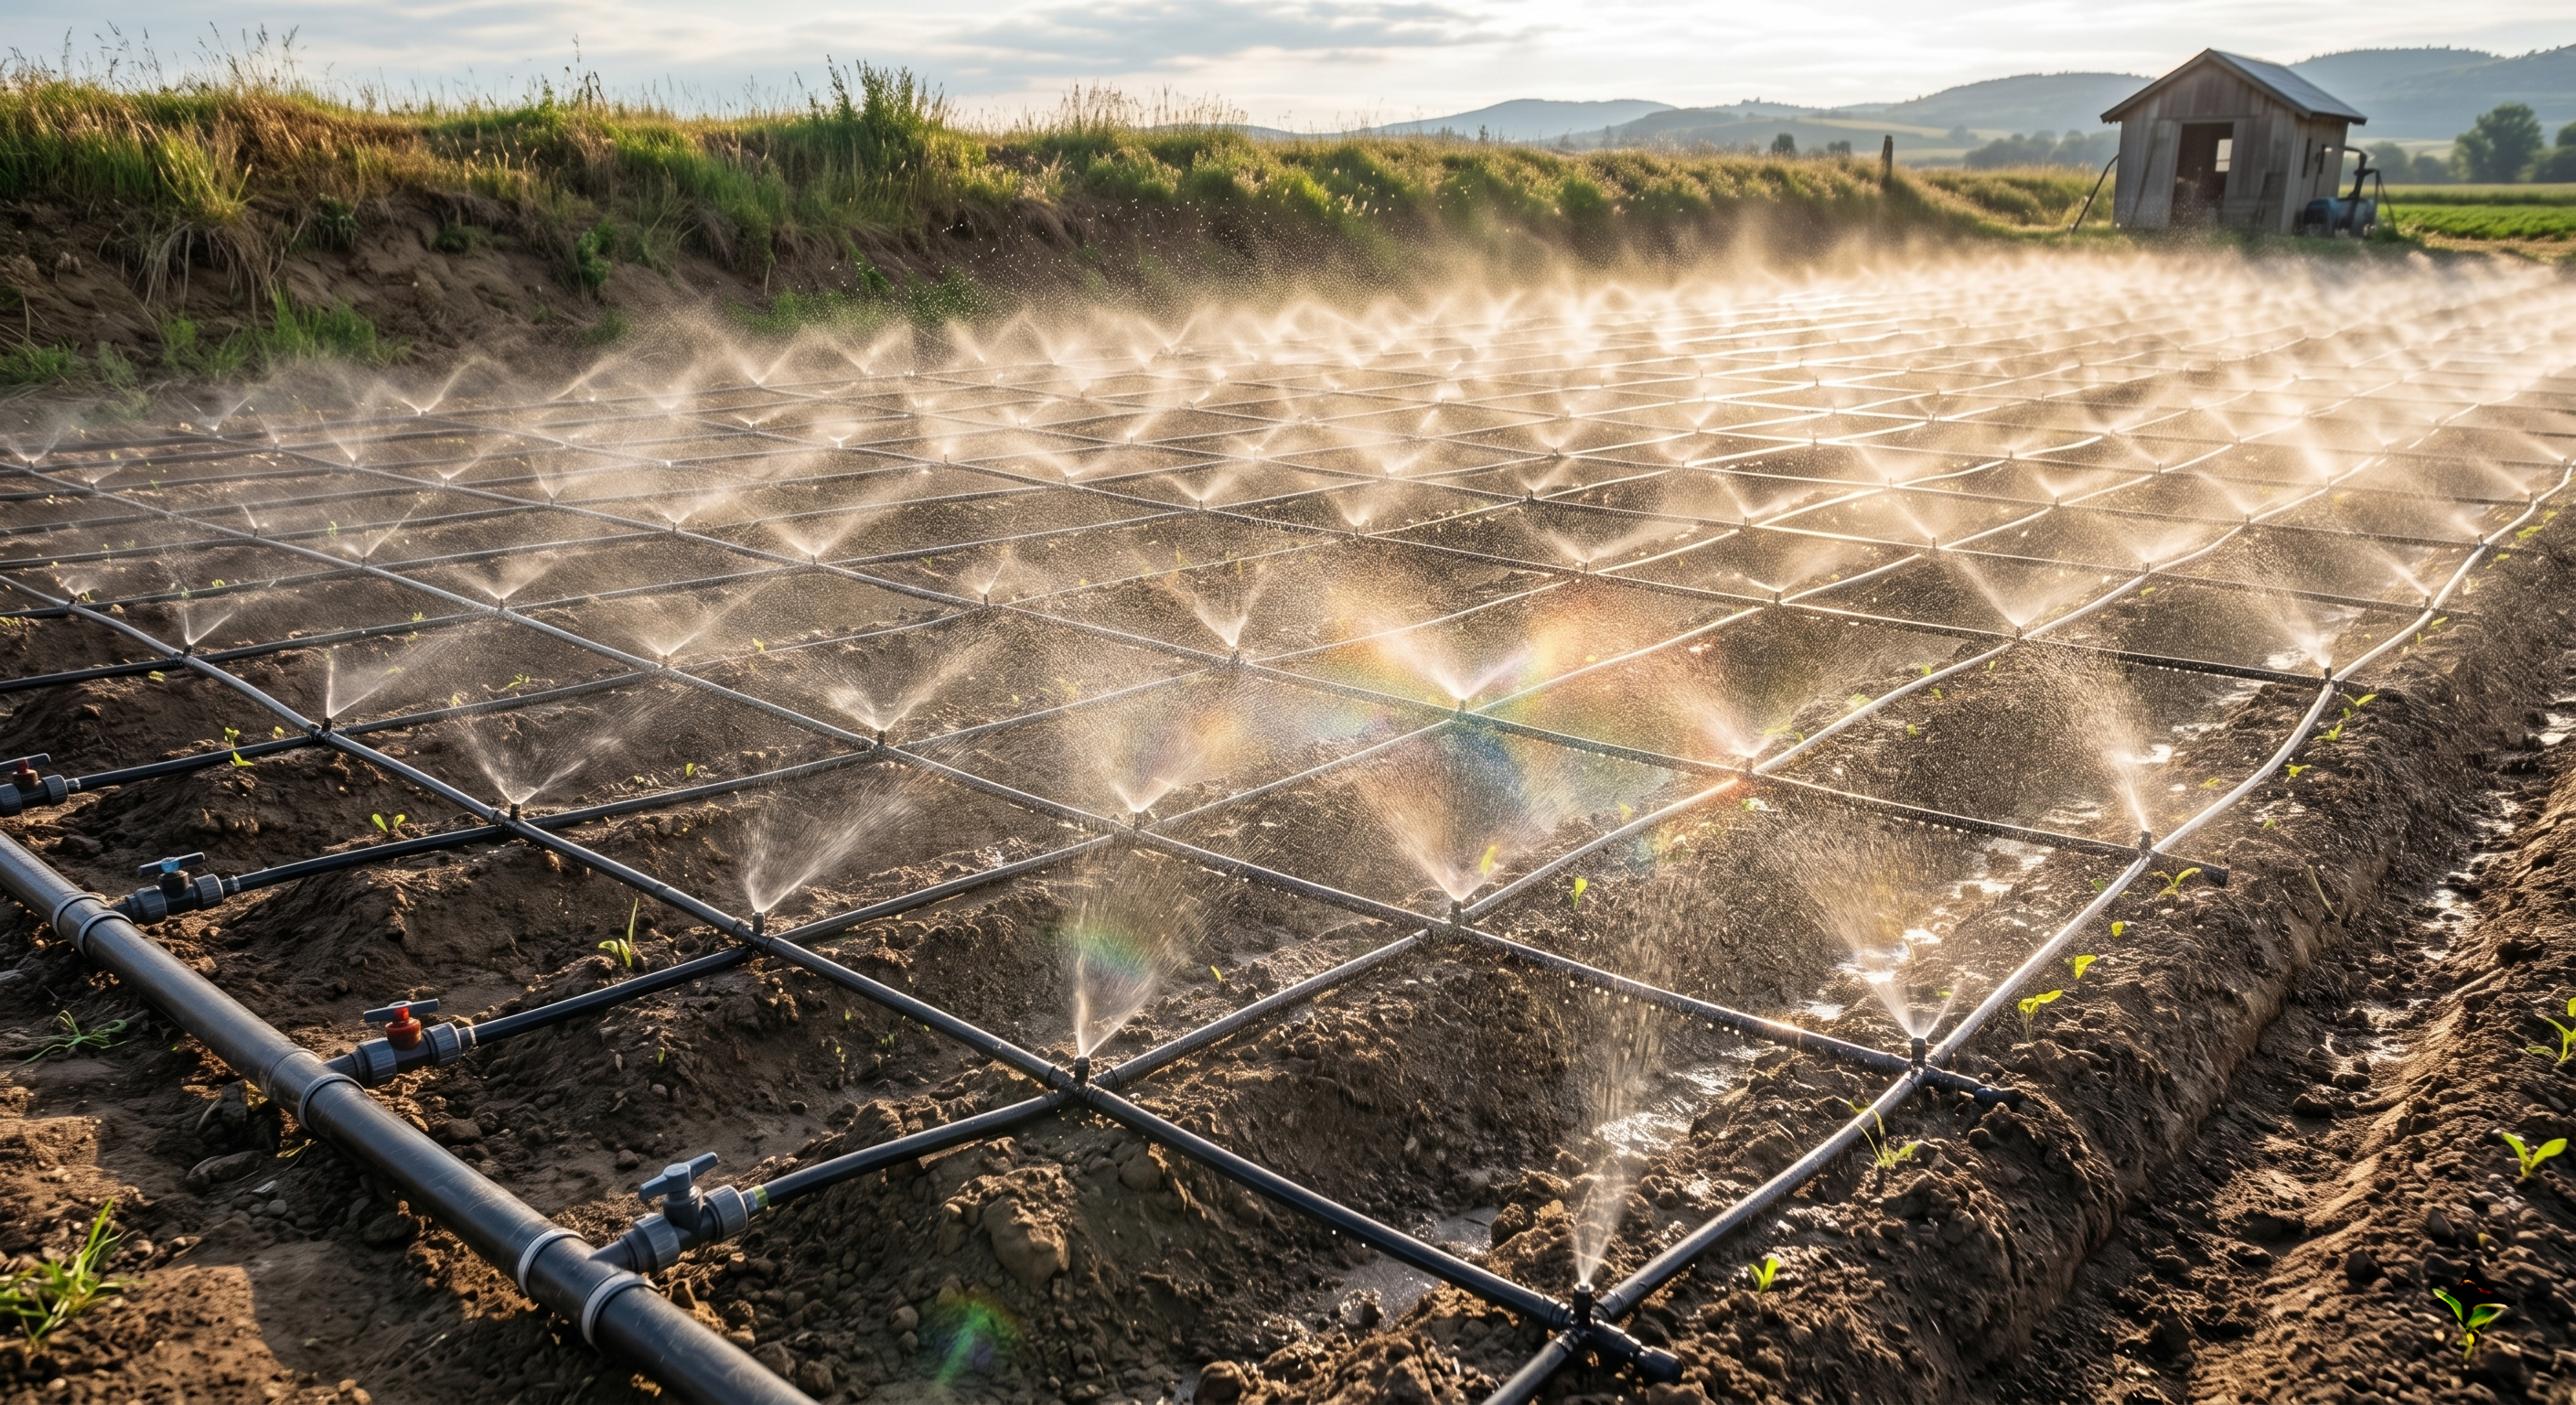
Rätt Installation av HDPE-bewätningsrör är avgörande för att säkerställa pålitlig vattenflöde, förhindra läckage och förlänga livslängden för ett bevattningssystem. Till skillnad från stela rörmaterial kan HDPE anpassa sig till markrörelser och sammansätts vanligtvis genom värmsmältning, vilket skapar sammanhängande, läckagesäkra rörledningar.
En bra installation kräver dock mer än att enbart placera röret under markytan. Förhållandena i dikarna, bäddningen, återfyllnaden, smältningsproceduren, tryckprovningen, spolningen och igångsättningen påverkar alla systemets långsiktiga prestanda.
Den här guiden förklarar de viktigaste stegen för installation av HDPE-bewätningsrör – från platsförberedelse och dikningsarbete till värmsmältning, provning och slutlig igångsättning.
Platsförberedelse och dikning för HDPE-bewätningsrör
Rännans utformning bör ge tillräcklig skydd för röret samtidigt som stabil stöd och lämpliga installationsförhållanden bibehålls. Den krävda nedgravningsdjupet beror på faktorer såsom lokala frostförhållanden, ytytterlast, jordens egenskaper, rörens specifikationer och projektets krav. Det finns ingen enskild rännningsdjup som gäller för alla bevattningprojekt.
Rännan bör erbjuda tillräckligt med arbetsutrymme för placering av rör, fogning, inspektion och återfyllnad. Botten bör vara rimligt slät och fri från skarpa stenar, byggavfall, rötter eller andra föremål som kan skada röret.
Där jordförhållandena är instabila eller grundvatten förekommer kan ytterligare åtgärder krävas för att bibehålla rännans stabilitet och skydda arbetare. Rätt platsförberedelse hjälper också till att förhindra ojämn nedsättning efter installation.
För jordbruks- och storskaliga bevattningssystem bör därför gravens utformning baseras på de faktiska platsförhållandena i stället för att enbart förlita sig på en standarddjup eller -bredd.
Krav på bäddning och påfyllnad
Riktig bäddning ger jämn bäring mellan HDPE-röret och den omgivande jorden. Ett rent, lämpligt kornigt material används vanligen där den naturliga jorden inte ger tillräcklig bäring.
Bäddningen bör skapa en relativt slät yta utan skarpa partiklar som kan skada rörväggen. När röret är placerat ska det valda materialet placeras runt röret och komprimeras på lämpligt sätt för att ge stabil bäring.
Påfyllnad är särskilt viktig runt rörets bågkant och mittlinje eftersom dessa områden hjälper till att bibehålla rörets form under yttre belastning. Felaktig påfyllnad kan leda till tomrum, ojämn bäring eller lokal spänning.
HDPE har viss flexibilitet och kan tåla kontrollerad deformation, men överdriven deformation kan påverka hydraulisk prestanda och tyda på otillräcklig installationsstöd. Bäddnings- och påfyllnadsmaterial bör därför väljas enligt rörens specifikation, markförhållanden, installationsdjup och tillämpliga standarder.
Värmesmältning för installation av HDPE-bewätningsrör
En av de största fördelarna med HDPE-bewätningsrör är möjligheten att sammanfoga dem med värmesmältning. Istället for att förlita sig på gängade eller mekaniska kopplingar längs hela rörledningen kan korrekt smältkopplade HDPE-fogar skapa ett sammanhängande rörsystem med stark motstånd mot läckage och markrörelser.
Stumpsmältning jämfört med elektrosmältning
Stötfogning används allmänt för att sammanfoga HDPE-tryckrör, särskilt vid rör med större diameter och vid öppna installationsplatser. Rörens ändar justeras, värms upp med en reglerad uppvärmningsplatta och trycks sedan ihop under specificerade smältvillkor. När det utförs korrekt blir fogningen en integrerad del av rörsystemet.
Elektrofusion använder fackverk med inbyggda uppvärmningselement. Elektrisk ström värmer fackverket och rörets gränsyta, vilket skapar en smältfog. Denna metod är särskilt användbar där utrymmet är begränsat, för vissa grenanslutningar eller när reparation och eftermontering gör konventionell butt-fusion-utrustning svår att använda.
Den lämpliga fogmetoden beror på rördiameter, material, SDR, platsförhållanden, tillgänglig utrustning och projektspécifikationer. Ingen av metoderna bör väljas endast baserat på rördiameter.
Smältprocedurer och kvalitetskontroll
Kvaliteten på en HDPE-bewätningsledning beror i hög grad på korrekta smältprocedurer. Smältutrustningen bör kalibreras korrekt, och operatörerna bör utbildas för att följa tillverkarens rekommenderade parametrar och tillämpliga branschstandarder.
Viktiga variabler inkluderar uppvärmningstemperatur, gränssnittstryck, smälttryck, uppvärmningstid, svaltningstid, rörens justering och egenskaperna hos det specifika HDPE-materialet.
Visuell inspektion ger en viktig kvalitetskontroll på första nivån. För sammanfogade skarvar bör smältskärven vara kontinuerlig och rimligt enhetlig runt rörets omkrets. Feljustering, föroreningar, otillräcklig uppvärmning eller ovanlig skärvebildning kan tyda på att en skarf kräver ytterligare utvärdering.
För större eller kritiska bevattningssystem kan smältmaskiner med möjlighet att registrera data ge ytterligare dokumentation av smältningsprocessen. Att hålla reda på smältparametrar och fogplaceringar underlättar också framtida inspektioner och underhåll.
Hydrostatisk provning av HDPE-bevattningsslang
Efter installation utförs normalt tryckprovning innan bevattningssystemet tas i drift. Syftet är att verifiera integriteten hos rörsystemet, fogarna, ventilerna och andra tryckbelastade komponenter.
Provtrycket och provtiden bör fastställas enligt tillämpliga projektspecifikationer, rörstandard och tillverkarens rekommendationer. En universell regel, t.ex. att testa alla HDPE-bevattningssystem vid en fast multipel av drifttrycket, bör undvikas eftersom tillåtna provvillkor kan variera mellan olika system.
Innan provning bör rörsystemet fyllas noggrant och luft tas bort från högsta punkterna där det är möjligt. Systemet höjs sedan till den angivna provtrycket och övervakas för tryckförändringar och eventuell läcka.
HDPE:s viskoelastiska beteende innebär att trycket kan förändras under provning även om rörsystemet inte har någon läcka. Därför bör HDPE-tryckprovningsförfaranden ta hänsyn till rörmaterialets beteende och följa en lämplig standard eller ingenjörsföreskrift i stället för att tolka varje tryckförändring som ett misslyckat prov.
Spolning och igångsättning
När tryckprovningen har slutförts med framgång bör bevattningssystemets rör spolas för att avlägsna jord, byggavfall, slam och andra föroreningar som kommit in under installationen.
Spolning är särskilt viktigt för system som innehåller filter, ventiler, dropprör, droppare eller andra komponenter som kan vara känsliga för smuts. Vatten bör avledas genom lämpliga utlopp tills systemet är tillräckligt rent för normal drift.
Driftsättning verifierar sedan att hela bevattningssystemet fungerar enligt konstruktionen. Ventiler, tryckregulatorer, luftavlämningsenheter, filter, styrpaneler och andra komponenter bör kontrolleras under driftförhållanden.
Flöde och tryck bör också mätas vid representativa punkter i systemet. Detta hjälper till att identifiera överdrivna trykförluster, ojämn fördelning eller andra problem innan bevattningsnätverket går in i regelbunden drift.
Hur HDPE-bevattningsslang presterar i långtidsapplikationer
HDPE-bevattningsslang används omfattande inom jordbruk, landskapsdesign, kommunal vattenförsörjning och andra vattenfördelningsapplikationer tack vare dess kombination av flexibilitet, korrosionsbeständighet och smältfogsteknik.
Dess flexibilitet gör att röret kan hantera vissa markrörelser effektivare än stela material. Värmeveldade fogar kan också minska antalet potentiella läckställen jämfört med system som är starkt beroende av mekaniska anslutningar.
Den släta inre ytan hos HDPE kan ge gynnsamma hydrauliska egenskaper, medan dess korrosionsmotstånd gör det lämpligt för många jord- och vattenförhållanden.
Dessa egenskaper kan bidra till lägre underhållskrav och pålitlig långsiktig vattenfördelning när röret är korrekt dimensionerat och installerat.
Den faktiska livslängden och prestandan beror dock på rörspecifikationen, driftstrycket, temperaturen, installationskvaliteten, de miljömässiga förhållandena samt underhållet. Materialvalet bör därför baseras på hela projektet snarare än enbart på hållbarhetspåståenden.
HDPE jämfört med PVC för bevattningstillämpningar
HDPE och PVC kan båda vara effektiva material för bevattningssystem, men deras egenskaper skiljer sig åt.
HDPE erbjuder flexibilitet och värmsvetsade fogar, vilket gör det attraktivt för installationer där markrörelser, långa sammanhängande sträckor eller läckagesäkerhet är viktiga överväganden. PVC är styvt och används allmänt i bevattningsnätverk där dess tryckklass, kostnad, tillgänglighet och installationsegenskaper uppfyller projektets krav.
Valet mellan HDPE och PVC bör ta hänsyn till rördiameter, tryckkrav, markförhållanden, installationsmetod, fogkrav, temperatur, projektkostnad samt förväntade driftförhållanden .
Istället for att anta att ett material alltid är överlägset bör konstruktörer välja rörmaterialet som bäst motsvarar den specifika bevattningsapplikationen.
Vanliga fel vid installation av HDPE-bevattningsrör
Dålig grävning av gropen är ett av de vanligaste installationsproblemen. Skarpa stenar, instabil jord, otillräcklig bäddning eller dåligt komprimerad återfyllnad kan orsaka onödig belastning på röret.
Felaktig sammanfogning är en annan stor risk. Förorenade rörytor, felaktig justering, olämpliga uppvärmningsförhållanden eller otillräcklig svalning kan försämra fogkvaliteten.
Att hoppa över tryckprovning eller spolning kan också göra att installationsproblem förblir dolda tills systemet är i drift. En ledning kan se visuellt färdig ut trots att den fortfarande innehåller en defekt fog, fastsatt smuts eller ett tryckproblem.
Slutligen bör installationen inte separeras från hydraulisk design. Rördiameter, drifttryck, flöde, höjdskillnader och systemlayout bör fastställas innan bygget påbörjas, så att den installerade ledningen kan uppfylla de avsedda driftkraven.
Slutsats
Framgångsrikt Installation av HDPE-bewätningsrör kräver noggrann uppmärksamhet på grävning av diket, underlag, påfyllnad, värmsmältning, tryckprovning, spolning och igångsättning.
Det viktigaste principen är att behandla installationen som en del av den totala systemdesignen. Rörets storlek, tryck, flöde, markförhållanden, höjdskillnader, fogmetod och driftmiljö bör alla beaktas innan bygget påbörjas.
När röret väljs korrekt, smälts samman på rätt sätt, stöds tillräckligt och genomgår omfattande provning kan HDPE ge en flexibel och pålitlig lösning för långsiktig bevattning av vattenfördelning.
Vanliga frågor om installation av HDPE-bevattningsslang
Hur djupt ska HDPE-bevattningsslang begrävas?
Det finns ingen universell begravningsdjup. Det lämpliga djupet beror på frostförhållanden, ytytterbelastning, markegenskaper, rörspecifikationer och lokala installationskrav. För jordbruksbaserade bevattningsprojekt bör begravningsdjupet fastställas utifrån faktiska platsförhållanden och tekniska krav.
Vilket material ska användas för bäddning av HDPE-rör?
Lämpligt rent kornigt material kan ge jämn bäddning där naturlig jord är olämplig. Materialet ska vara kompatibelt med rörspecifikationen och fritt från skarpa föremål som kan skada röret. Kraven på bäddning ska följa den tillämpliga installationsstandarden och projektets specifikationer.
Är stötsvetsning bättre än elektrosvetsning för HDPE-bewätningsrör?
Ingen av metoderna är universellt bättre. Stötsvetsning används ofta för större ledningar och öppna arbetsområden, medan elektrosvetsning kan vara användbar för vissa kopplingar, reparationer, grenar och begränsade installationsområden. Den korrekta metoden beror på röret, kopplingen, platsförhållandena och projektets krav.
Kräver HDPE-bewätningsrör tryckprovning?
Tryckprovning är i allmänhet en viktig del av igångsättningen av ett tryckbelastat HDPE-bewätningsystem. Det hjälper till att identifiera läckage och installationsproblem innan systemet går in i normal drift. Provtrycket och provförfarandet ska följa den tillämpliga standarden, tillverkarens riktlinjer och projektets specifikationer.
Hur länge kan HDPE-bewätningsrör hålla?
HDPE kan ge lång livslängd i korrekt dimensionerade och installerade bewätningsystem. Den faktiska livslängden beror på faktorer såsom rörspecifikation, tryck, temperatur, installationskvalitet, markförhållanden och driftmiljö. En specifik livslängdsangivelse bör därför stödjas av tillverkarens tekniska data.
Innehållsförteckning
- Installationsguide för HDPE-bewätningsrör: grävning av dikar, värmsmältning och provning
- Platsförberedelse och dikning för HDPE-bewätningsrör
- Krav på bäddning och påfyllnad
- Värmesmältning för installation av HDPE-bewätningsrör
- Smältprocedurer och kvalitetskontroll
- Hydrostatisk provning av HDPE-bevattningsslang
- Spolning och igångsättning
- Hur HDPE-bevattningsslang presterar i långtidsapplikationer
- HDPE jämfört med PVC för bevattningstillämpningar
- Vanliga fel vid installation av HDPE-bevattningsrör
- Slutsats
- Vanliga frågor om installation av HDPE-bevattningsslang